 English
 русский
 عربى
Главная / Новости / Новости отрасли / Объяснение деталей машин: типы, материалы, изнашиваемые детали и руководство по покупке
Объяснение деталей машин: типы, материалы, изнашиваемые детали и руководство по покупке
Во вторник утром в 6:40 бригада технического обслуживания поднимает фиксированную щековую пластину из дробилки первичного дробления и обнаруживает трещину диаметром 70 мм, идущую от корня зуба вниз к задней кромке. Пластина находится в эксплуатации одиннадцать недель. Пластина до этого просуществовала семь месяцев. Подаваемый материал, настройки закрытой стороны и режим работы оператора остаются неизменными. Часть — это то, что изменилось.
Эта единственная ошибка отвечает на вопрос о том, какие части машин более эффективны, чем любое формальное определение. Детали машин — это отдельные компоненты, в том числе отливки, поковки, обработанные детали, подшипники, крепеж, уплотнения, ремни, фильтры и узлы, которые позволяют машине получать энергию, передавать движение, удерживать нагрузку, сдерживать процессы и выдерживать износ. Некоторые из них рассчитаны на весь срок службы оборудования. Многие из них предназначены для потребления, и интервал их замены — это число, которое незаметно устанавливает эксплуатационные расходы установки.
На первом месте стоит практический вывод: список названий деталей не является полезным ответом. Классификация есть. Каждая деталь машины принадлежит одному из нескольких семейств, и семья говорит вам, как следует определять деталь, как она выйдет из строя, как ее следует проверять по прибытии и как ее следует покупать.
Что такое детали машин? Рабочее определение
В справочниках по машиностроению стандартизированные строительные блоки машины обычно называются элементами машины. Они делятся на структурные элементы, такие как элементы рамы, подшипники, оси, шлицы, крепеж, уплотнения и смазочные материалы, и механические элементы, такие как шестерни, кулачки, пружины, валы и шпонки. Полностью разберите машину, и останется лишь набор этих простых деталей. Это чистая академическая рамка, и это только половина картины.
На заводе тот же вопрос получает более коммерческий ответ. Деталь механизма — это отдельный элемент, имеющий номер детали или чертеж, определенное положение установки, характеристики, которые можно измерить, и сменный триггер. Этот триггер может быть основан на календаре, состоянии или сбое. На практике важно то, что деталь можно заказать, сравнить, проверить и отбраковать, если она не соответствует спецификации.
Согласно этому рабочему определению, детали машин делятся на шесть практических групп:
- Структурные компоненты удерживайте все остальное на месте и выравнивайте.
- Элементы силовой передачи превратить вращение в полезную работу.
- Крепежные, соединительные и герметизирующие изделия держите сборку вместе и держите жидкости на месте.
- Изнашиваемые детали — это компоненты, которые намеренно потребляются и заменяются.
- Гидравлические, пневматические и смазочные детали перемещайте силу и держите трение под контролем.
- Детали управления и контрольно-измерительные приборы решить, когда машина запускается, останавливается и защищает себя.
| Семья | Типичные примеры | Что обычно является причиной замены | Как это указано |
|---|---|---|---|
| Структурные компоненты | Рамы, основания, бункеры, желоба, опорные балки | Растрескивание, коррозия, деформация, редизайн | Чертеж, марка стали, класс сварного шва |
| Передача энергии | Подшипники, шестерни, валы, муфты, ремни, цепи | Вибрация, шум, повышение температуры, люфт | Размеры, грузоподъемность, класс клиренса |
| Крепление и герметизация | Болты, шпильки, шпонки, штифты, прокладки, уплотнительные кольца, уплотнения | Ослабление, утечка, коррозия | Стандарт резьбы, марка, номинальное давление |
| Изнашиваемые детали | Щековые пластины, футеровки конусов, билы, молотки, футеровки мельниц, мелющие шары | Достигнут предел износа, растрескивание, потеря производительности. | Сплав, твердость, профиль, допуск на размер |
| Гидравлический и пневматический | Насосы, клапаны, баллоны, аккумуляторы, шланги | Потеря давления, утечка, дрейф | Расход, номинальное давление, стандарт порта |
| Контроль и контрольно-измерительные приборы | Датчики, переключатели, исполнительные механизмы, модули контроллеров | Дрейф сигнала, ложные срабатывания, отсутствие сигнала | Тип сигнала, диапазон, класс защиты |
Классификация не является академической, поскольку она определяет покупательское поведение. Подшипник определяется диаметром отверстия, наружным диаметром, шириной, номинальной динамической нагрузкой и классом зазора, и компетентный покупатель может сравнить трех поставщиков за десять минут. Износостойкое литье нельзя сравнивать таким образом. Два поставщика могут поставлять детали с одинаковой геометрией, одинаковыми монтажными размерами и совершенно разным сроком службы, поскольку на чертеже описывается форма, а не сплав, термообработка или внутренняя исправность. Размеры — это легкая половина спецификации.
Подробное описание основных семейств деталей машин
Группировка деталей по семействам — это не бухгалтерия. У каждого семейства свой маршрут спецификации, разные методы проверки и разная база поставщиков, и их смешение является одной из наиболее частых причин отклонения бюджета на техническое обслуживание. Завод, который относится к изнашиваемой отливке как к каталожному подшипнику, делая заказ по размерам и выбирая только по цене, будет продолжать покупать одну и ту же деталь два раза в год и задаваться вопросом, почему.
Структурные компоненты
Рамы, основания, опорные плиты, бункеры, желоба, разгрузочные кромки и опорные балки удерживают все остальные детали на одном уровне. Основание, искажающееся на два миллиметра, изменяет геометрию всей трансмиссии, что позже проявляется в виде выхода из строя подшипников, проблем с отслеживанием ремня или ненормального износа шестерен. Видом разрушения деталей конструкции является растрескивание, деформация или коррозия, а не истирание, и они определяются чертежом, маркой стали, процедурой сварки и классом приемки. На передвижном и полуподвижном оборудовании они также являются деталями, которые чаще всего ремонтируются сваркой, что создает риск усталости в зоне термического влияния, если ремонт не контролируется.
Передача энергии и движущиеся части
Подшипники, шестерни, валы, шлицы, муфты, шкивы, ремни и цепи превращают вращение в полезную работу. Они определяются диаметром отверстия, наружным диаметром, шириной, динамической и статической нагрузкой, классом зазора и методом смазки. Эти детали необычайно хорошо сообщают о своем ухудшении: перед выходом из строя появляются возрастающая вибрация, повышение температуры, новый шум или увеличение люфта. Это делает их идеальными кандидатами для мониторинга состояния и делает преждевременную замену пустой тратой денег. Исключением является подшипник, который выходит из строя без предупреждения из-за загрязнения или ошибки смазки, что является проблемой технического обслуживания, а не проблемой деталей.
Детали крепления, соединения и герметизации
Болты, шпильки, шпонки, штифты, стопорные кольца, прокладки, уплотнительные кольца и механические уплотнения — это недорогие изделия, оказывающие непропорционально большое влияние на надежность. Болт гильзы, ослабляемый на четверть оборота, позволяет гильзе двигаться, а движущаяся гильза трескается в отверстии для болта задолго до того, как поверхность износа достигнет своего предела. Уплотнения и прокладки соответствуют номинальным значениям давления и температуры; пломба, выбранная на один класс ниже пошлины, обычно выходит из строя в течение нескольких дней, а не месяцев. Когда в машине возникает утечка или проблема с ослаблением, правильным ответом будет проверка значений крутящего момента, качества поверхности и совместимости материалов, а не просто замена детали на более прочную.
Гидравлические, пневматические и смазочные детали
Насосы, клапаны, цилиндры, аккумуляторы, фильтры, шланги и фитинги передают усилие и защищают поверхности скольжения. Они определяются расходом, номинальным давлением, стандартом порта, степенью фильтрации и совместимостью с жидкостью. Загрязнение является основной причиной отказа в этом семействе, поэтому фильтрующий элемент и сапун часто имеют большее значение, чем компонент, который в конечном итоге вышел из строя. Гидравлический цилиндр, который забивает отверстие после 400 часов работы, обычно является последним элементом в цепочке событий загрязнения, которая началась с повреждения сапуна или доливки из открытого контейнера.
Изнашиваемые детали
Изнашиваемые детали are the components that are expected to be consumed: jaw plates, cone crushing walls and mortar walls, blow bars, hammers, impact liners, roller sleeves, distributor cones, flow channel plates, peripheral protective plates, screen media, mill liners and grinding media. They are specified by alloy, hardness, profile and fit, and their economics are measured in tonnes produced per set rather than in unit price. This family deserves a detailed treatment, because in crushing and grinding operations it normally accounts for the largest single line in the maintenance budget.
Детали управления и контрольно-измерительные приборы
Датчики, переключатели, датчики уровня, датчики давления, исполнительные механизмы и модули контроллера решают, когда машина запускается, останавливается и защищает себя. Реле уровня, стоимость которого составляет доли процента от капитальной стоимости завода, может отключить весь контур, а смещённый датчик давления может привести к тому, что дробилка будет работать за пределами проектного диапазона на несколько недель. Эти детали определяются типом сигнала, диапазоном измерения, напряжением питания, классом защиты и классом окружающей среды, и их следует выбирать с учетом условий на месте, а не с условиями, указанными в техническом паспорте.
Почему выбор материала решает, как долго прослужит деталь оборудования
Две челюстные пластины могут оставить два разных литейных завода с одним и тем же чертежом, одинаковыми положениями отверстий для болтов и одинаковыми размерными допусками, и при этом вести себя как разные продукты. Разница заключается в сплаве, технологии плавки и термической обработке. Любой, кто отвечает за покупку или определение характеристик износостойких деталей, должен уметь свободно читать четыре семейства материалов.
Сталь с высоким содержанием марганца. Часто называемый сталью Гадфилда, это аустенитный немагнитный материал, обычно определяемый такими стандартами, как ASTM A128 или GB/T 5680. Он поставляется с твердостью примерно от 180 до 230 HB и затвердевает при многократном воздействии до поверхностной твердости в диапазоне от 350 до 550 HB. Именно благодаря этому механизму он так хорошо работает в челюстных пластинах, вращающихся и конусных вкладышах, а также в молотках: чем сильнее камень ударяется о поверхность, тем тверже становится поверхность. Это же свойство является и его слабостью. Там, где материал скользит по поверхности с небольшой энергией удара, поверхность никогда не затвердевает и изнашивание ускоряется. Сравнение Поведение отливок из стали с высоким содержанием марганца по сравнению с альтернативами из низколегированной стали является полезной отправной точкой до того, как спецификация будет заморожена.
Высокохромистый чугун. Высокохромистое железо с содержанием хрома от 12 до 30 процентов и твердостью обычно от 58 до 65 HRC сочетает в себе твердые карбиды M7C3 с мартенситной матрицей и соответствует таким стандартам, как ASTM A532. Он превосходен там, где преобладает абразивное скольжение: ударные стержни ударных дробилок, пластины проточных каналов ударных механизмов с вертикальным валом, втулки валков и футеровки мельниц. Его слабость – воздействие. Крупный неразрушаемый материал, попадающий в камеру, может расколоть хрупкую деталь с высоким содержанием хрома, поэтому одна и та же машина может работать с высоким содержанием хрома на роторе и сталью с высоким содержанием марганца в зоне удара.
Низколегированные, хромомолибденовые и хромомолибденниобиевые стали. Эти закаленные и отпущенные сплавы обычно имеют твердость от 45 до 55 HRC и предлагают продуманный компромисс между прочностью и стойкостью к истиранию. Они часто встречаются в облицовках желобов, облицовках бункеров и компонентах, которые, как ожидается, будут ремонтироваться сваркой в течение срока службы.
Мелющие тела из хромированного чугуна и композиционные материалы. Мелющие шары в диапазоне от 55 до 63 HRC выбираются с учетом размера, скорости износа и устойчивости к поломке, поскольку один сломанный шар может повредить футеровку мельницы и насос в одном контуре. Бронзовые втулки, подшипники из белого металла, полиуретановые и резиновые вкладыши используются в тех случаях, когда металл слишком твердый, слишком тяжелый или слишком шумный для работы.
| Материал | Типичная твердость | Поведение под воздействием | Типовые детали | Основной риск |
|---|---|---|---|---|
| Аустенитная высокомарганцовистая сталь | 180–230 НВ в комплектации; нагартывается до 350-550 HB | Очень прочный, деформируется, а не трескается. | Щековые пластины, конусные вкладыши, молотки | Небольшая энергия удара означает небольшое затвердевание |
| Высокохромистый чугун | 58-65HRC | Твердый, но сравнительно хрупкий | Ударные стержни, износостойкие пластины VSI, втулки роликов, футеровки мельниц | Металлические примеси и крупные комки |
| Легированные стали Cr-Mo и Cr-Mo-Nb | 45-55 HRС | Умеренная прочность с хорошей стойкостью к истиранию. | Вкладыши желоба, вкладыши бункера, пластины для смешанной эксплуатации | Непоследовательная термическая обработка |
| Мелющие тела из хромированного чугуна | 55-63HRC | Хороший, с контролируемой устойчивостью к излому | Шаровые мельницы и мельницы доизмельчения | Неправильный размер мяча для подачи |
| Бронза и подшипниковые сплавы | 60-120 хб | Соответствует и внедряет частицы | Втулки и подшипники скольжения | Загрязнение и нарушение смазки |
Термическая обработка не является формальностью. Тот же самый сплав, аустенизированный при разной температуре, выдержанный в течение разного времени или закаленный с разной скоростью, может дать деталь, которая выглядит идентично и прослужит вдвое меньше. Когда поставщик предлагает быстроизнашивающуюся деталь, минимальная информация, которую стоит запросить, — это химический состав, твердость в указанном месте, описание микроструктуры и отчет о размерах. Поставщики, которые могут произвести эти четыре позиции по запросу, обычно контролируют процесс; поставщики, которые не могут этого сделать, обычно догадываются об этом.
Изнашиваемые детали в контурах дробления и измельчения
Детали, на которые приходится наибольшая доля бюджета запасных частей на обогатительном заводе, — это те детали, которые соприкасаются с материалом. Это также детали, которые чаще всего покупают только по цене, поэтому их стоит описывать каждую машину.
Щековые дробилки: фиксированные щековые пластины, подвижные щековые пластины и боковые ограждения.
Щековая дробилка измельчает материал, сжимая его между неподвижной и движущейся щеками, поэтому поверхности износа подвергаются сочетанию сжатия и истирания скольжением. Неподвижная пластина челюсти, подвижная пластина челюсти и боковые ограждения образуют зону износа. Профиль зубьев определяет угол захвата и поток материала через камеру: крупный профиль зубьев справляется с большой подачей, но производит более грубый продукт, а более тонкий профиль улучшает измельчение за счет производительности. Неравномерный износ, когда нижняя часть пластины изношена гораздо больше, чем верхняя, почти всегда указывает на проблему с распределением корма, а не на проблему с материалом.
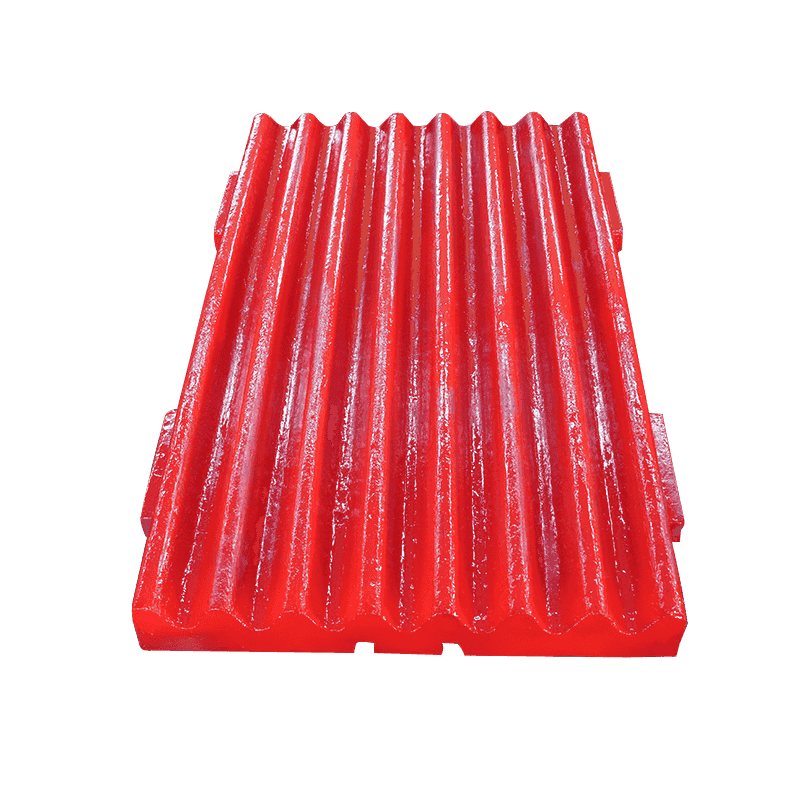
 Пластина с фиксированной губкой из высокомарганцовистой стали Неподвижная щека с высоким содержанием марганца для щековых дробилок, разработанная с учетом самозакалки, износостойкости и легирующих элементов для ударной вязкости в горнодобывающей промышленности, металлургии и строительных материалах. Посмотреть продукт →
Конусные дробилки: дробящие стены и минометные стены
Конусные дробилки вызывают износ за счет межчастичного сжатия в камере, профиль которой меняется по мере износа футеровок. Дробильная стенка кожуха и растворная стенка чаши образуют согласованную пару, и замена одной без проверки другой приводит к образованию профиля камеры, который больше не соответствует конструкции машины, что оказывает измеримое влияние на производительность, потребляемую мощность и форму продукта. Выбор камеры, то есть сочетание тонкой, средней или грубой футеровки, является одним из немногих решений, которые напрямую меняют кривую производительности установки. Правильная опора и плотно затянутые крепежные болты имеют такое же значение, как и сплав, поскольку движущаяся гильза треснет в отверстиях под болты прежде, чем изнашивается.
 Дробильная стенка из стали с высоким содержанием марганца для конусных дробилок Изнашиваемая часть конусной дробилки изготовлена из марганцевой стали с содержанием марганца 11-18%, которая самозатвердевает под нагрузкой, с добавками Cr, Mo и Ni для повышения прочности и коррозионной стойкости. Посмотреть продукт →
Ударные дробилки: ударные билы, ударные футеровки и футеровки камеры.
Ударные дробилки работают путем удара по материалу быстродвижущимися молотками, что делает детали ротора наиболее изнашиваемыми элементами машины. Ударные стержни подвергаются прямому воздействию подаваемого материала и скользящему абразивному воздействию измельченного продукта, а характер их износа говорит о многом: даже износ по всей поверхности предполагает хорошо распределенную подачу, тогда как концентрированный износ на одном конце предполагает неравномерное распределение или дисбаланс ротора. Пластины противоударного вкладыша и боковые вкладыши защищают камеру и обычно заменяются реже, но в одно и то же время технического обслуживания, поскольку открытие машины часто является самой дорогостоящей частью работы.
 Молот с высокой хромированной пластиной для ударных дробилок Пластинчатый молот ударной дробилки с высоким содержанием хрома и содержанием Cr 23–30 %, оптимизированный для обеспечения износостойкости и более эффективной передачи энергии удара между материалом и молотом. Посмотреть продукт →
Ударные машины с вертикальным валом и вертикальные мельницы
Ударные устройства с вертикальным валом ускоряют материал вниз по ротору и отбрасывают его на камень или металлическую наковальню, поэтому изнашивающимися деталями являются конус распределителя в верхней части ротора, пластины канала потока, которые направляют материал через ротор, и периферийные защитные пластины, защищающие стенку камеры. В большинстве установок все три являются компонентами с высоким содержанием хрома, поскольку в работе преобладает высокоскоростное истирание, а не сильные удары. Вертикальные мельницы работают по другой схеме: мелющие валки, защищенные роликовыми втулками, прижимают материал к вращающемуся столу, защищенному сегментами футеровки. И втулка, и футеровка являются расходными материалами, скорость износа которых сильно зависит от измельчаемости сырья и стабильности станины мельницы.
Контуры измельчения: футеровки мельниц и мелющие тела
В шаровых и стержневых мельницах изнашиваемыми деталями являются футеровки, защищающие корпус, и мелющие тела, выполняющие работу. Профиль лайнера контролирует траекторию заряда: слишком плавный профиль и носитель просто скользит, тратя энергию; слишком агрессивный профиль, и носитель выбрасывается, а не каскадируется, повреждая вкладыши и подъемники пульпы. Мелющие тела выбираются по размеру, твердости и устойчивости к разрушению, а стоимость сломанного шара редко ограничивается ценой самого шара.
Сопоставление детали машины с машиной
Большинство проблем с неправильными деталями начинаются с неправильной идентификации, а не с неправильным поставщиком. Следующая последовательность действий устраняет почти весь риск и занимает около двадцати минут на каждую машину, если записи уже существуют.
- Запишите марку, модель и серийный номер машины и отметьте разрыв серийного номера в месте изменения конструкции. Производители часто пересматривают геометрию камеры или схему крепления в середине серии, и деталь, которая подходит для машины, построенной до поломки, может не подходить для машины, построенной после нее.
- Прочтите номер детали старого компонента перед его утилизацией, а не из руководства. Руководства часто печатаются для другой ревизии.
- Измеряйте монтажный интерфейс, а не поверхность износа. Шаг отверстия под болт, диаметр отверстия под болт, радиус подложки, конус и толщина стенки — это размеры, которые определяют, подойдет ли деталь. Поверхность износа уже деформирована в результате износа.
- Запишите вес вышедшей детали, если существует достоверная цифра. Взвешивание — это быстрая проверка того, что замена изготовлена из материала, указанного в чертеже.
- Перед размещением заказа письменно подтвердите сплав и твердость и укажите место проведения испытания на твердость.
- Одновременно проверьте расходные материалы для установки, включая защитную массу, клиновые болты, стопорные штифты и значения крутящего момента.
Допуски заслуживают особого внимания, поскольку литые детали не являются обработанными деталями. Разумное ожидание для отливки с сильным износом находится в пределах около 3 мм на некритических поверхностях и в пределах около 1 мм на монтажных поверхностях и положениях отверстий для болтов, при этом отклонение веса ограничивается несколькими процентами от номинального значения. Если поставщик не может соблюдать эти ограничения, деталь все равно может подойти после регулировки на месте, но каждый час, потраченный на шлифовку отливки на месте, — это потерянный час производства. Для деталей, которые соприкасаются с обрабатываемыми компонентами, такими как втулки роликов или корпуса подшипников, на чертеже должен быть явно указан допуск механической обработки, а поставщик должен подтвердить последовательность обработки до начала литья.
Еще один момент часто упускается из виду: профиль износа сам по себе является частью спецификации. Щековая пластина с другим шагом зубьев, вкладыш конуса с другим углом камеры или бил с другой рабочей поверхностью — все это изменяет производительность машины, иногда на десять процентов и более по производительности. Покупка подходящей детали — это не то же самое, что покупка исправной детали.
OEM, послепродажное обслуживание или поставка прямого литья
Как только деталь правильно идентифицирована, покупатель сталкивается с выбором маршрута поставки, и каждый маршрут несет в себе разные экономические аспекты.
Запчасти от производителя оригинального оборудования прибудут с чертежами производителя станка, системой качества и гарантией. Они являются самым безопасным выбором для машины, находящейся на гарантии, и часто являются единственным выбором для компонентов, которые взаимодействуют с запатентованной геометрией. Компромиссом является цена и время выполнения заказа, которые, как правило, выше, поскольку покупатель платит не только за деталь, но и за цепочку поставок.
Неоригинальные запчасти от независимых поставщиков. охватывают широкий диапазон. С одной стороны расположены литейные заводы, которые производят изделия по собственным чертежам из тех же систем сплавов и могут предоставить полную документацию. На другом конце — торговцы, перепродающие отливки неизвестного происхождения. Различие имеет большее значение, чем ярлык. Задокументированное литье на вторичном рынке может превзойти OEM-деталь в конкретном применении, особенно там, где в механизме износа преобладает абразивный износ, и поставщик соответствующим образом оптимизировал твердость.
Прямые поставки отливки с литейного завода Это путь, по которому в конечном итоге движется большинство тяжелоизнашиваемых деталей, осознает это покупатель или нет. Преимуществами являются возможность отслеживания одного процесса плавки и термообработки, возможность регулирования сплава в пределах спецификации и более низкая стоимость за килограмм в объеме. Требования заключаются в том, что покупатель знает чертеж, знает сплав и готов проверить то, что поступает.
Одно практическое предостережение: если на машину все еще распространяется соглашение об обслуживании или гарантия, использование неутвержденной детали в критическом месте может привести к аннулированию покрытия в случае последующего отказа. Это скорее коммерческий, чем технический риск, и он должен быть решен с поставщиком оборудования в письменной форме до размещения первого пробного заказа.
Технические характеристики, допуски и проверка при доставке
Изнашиваемая деталь, за которую было оплачено, но не проверено, является предположением, а не покупкой. Приведенный ниже список проверок достаточно краток, чтобы его можно было выполнять при каждой поставке, и достаточно подробен, чтобы выявить действительно возникающие неисправности.
| Проверить | Что искать | Почему это важно |
|---|---|---|
| Химический состав | Углерод, марганец, хром, молибден, никель, ниобий относительно согласованного качества | Определяет потенциал твердости и ударную вязкость. |
| Твердость | Протестировано в указанном месте, несколько показаний на деталь | Выявляет ошибки термообработки, которые не может выявить химия. |
| Микроструктура | Тип и распределение карбида, матричная структура, размер зерна | Объясняет разницу между двумя частями одного и того же сплава. |
| Монтажные размеры | Шаг и диаметр отверстия под болт, радиус затыловки, конусность, толщина стенки | Определяет, можно ли вообще установить деталь |
| Вес | В пределах нескольких процентов от номинала | Быстрая индикация толщины стенок и внутренней прочности |
| Дефекты литья | Усадка, пористость, включения песка, холодные створки, трещины. | Дефекты становятся точками зарождения трещин при ударе. |
| Прослеживаемость | Номер плавки, связывающий деталь с записью плавки и термообработки. | Позволяет расследовать неисправность спустя несколько месяцев. |
| Документация | Отчет об инспекции, упаковочный лист, маркировка отгрузки. | Преобразует устное обещание в восстанавливаемую запись. |
Два из этих пунктов часто игнорируются и зачастую имеют решающее значение. Во-первых, это место проведения испытаний на твердость. Показание, снятое на обработанной поверхности, подвергнутой локальному нагреву или шлифовке, может быть на две-три точки выше рабочей поверхности, поэтому место испытания следует согласовать заранее и отметить на чертеже. Второе – это вес. Отливка, имеющая пять процентов легкости, либо тоньше на поверхности износа, либо менее плотна внутри, и ни одно из этих состояний не будет заметно снаружи.
Распространенные режимы отказа и что каждый из них вам говорит
Отказы изнашиваемых деталей являются диагностическими событиями. Правильное их прочтение превращает стоимость замены в улучшение, а неправильное прочтение превращает единичный сбой в повторяющийся.
- Абразивный износ достигает предела износа равномерно. Это нормальное потребление и просто означает, что интервал был правильно рассчитан. Если интервал слишком короткий, материал слишком мягкий для данной работы или изменилась подача.
- Ударный перелом или скол. Сплав слишком хрупок для существующей энергии удара, или сырье содержит недробимый материал. Детали с высоким содержанием хрома, предназначенные для обработки крупных комков, ведут себя именно так.
- Усталостное растрескивание в отверстиях под болты или на задней кромке. Почти всегда механические, а не металлургические: ослабленные болты, отсутствие подложки, неправильный момент затяжки или изношенное седло, которое больше не поддерживает деталь должным образом.
- Неравномерный износ по лицу. Разделение корма, перекос загрузочного желоба, изношенный ротор или неправильная настройка закрытой стороны. Замена детали без устранения причины просто перемещает рисунок износа на следующий комплект.
- Коррозия и эрозия в сочетании. Обычно встречается на моечных установках, а также во влажной или химически агрессивной среде, где истирание удаляет защитную пленку, и коррозия немедленно атакует ее. В этих условиях при выборе сплава необходимо учитывать коррозионную стойкость и твердость.
- Термическое растрескивание. Встречается в схемах измельчения, где мельница останавливается и запускается с горячей загрузкой или где вода неожиданно охлаждает горячую футеровку.
- Пластическая деформация. Деталь скорее поддалась, чем изношена, что указывает на недостаточную прочность для нагрузки, не полностью закрепленную основу или состояние перегрузки, на которое машина не рассчитана.
Причина этих неудач одинакова. Примерно половина преждевременных отказов изнашиваемых деталей происходит из-за металлургии, то есть сплав или термическая обработка не обеспечивают того, что требуется для применения. Другая половина — механическая или эксплуатационная, то есть деталь была в порядке, а вот установка, подача или рабочие параметры — нет. Различие между ними перед размещением следующего заказа — самая ценная привычка в управлении изнашиваемыми деталями.
Общая стоимость владения: расчет, который меняет решения
Цена за единицу не является хорошим показателем для сравнения расходных деталей, поскольку разница в сроке службы обычно больше, чем разница в цене. Простой рабочий пример подтверждает это. Ударная планка стоимостью 1400 прослужит 320 часов. Второй слиток по цене 2100 длится 640 часов. Игнорируя все остальное, дешевый слиток стоит 4,38 за час обслуживания, а дорогой слиток стоит 3,28 за час, без учета каких-либо трудозатрат или простоев.
Теперь добавьте реальные цифры. Если замена комплекта займет у двух слесарей восемь часов при норме нагрузки 45 человек в час, то это 720 человек труда. Если дробилка производит 180 тонн в час, а рентабельность этой продукции составляет 2,50 за тонну, то девять часов потерь при производстве обходятся примерно в 4050 долларов. Дешевый слиток, заменяемый в два раза чаще, обойдется в два раза дороже. Сравнение, начавшееся с разницы в цене деталей на 700, заканчивается разницей более чем в 4000 в общей стоимости, и это без учета риска того, что более короткий интервал выпадет в тот момент, когда завод не сможет позволить себе остановку.
Из этой арифметики следуют три правила. Во-первых, сравнивайте детали по стоимости часа обслуживания или стоимости за тонну произведенной продукции, а не по стоимости за единицу. Во-вторых, учитывайте затраты на установку и производственные потери как часть себестоимости детали, поскольку они возникают при каждой ее замене. В-третьих, не гонитесь и за сколь угодно долгой жизнью. Деталь, которая служит в два раза дольше, но стоит в четыре раза дороже, или деталь, производительность которой жертвует ради устойчивости к износу, является худшей покупкой, чем более дешевый вариант, который она заменила.
Планирование запасных частей и мониторинг износа
Заводы, которые получают максимальную отдачу от деталей своего оборудования, не имеют самых больших складских помещений. Именно они знают для каждой позиции с высоким уровнем износа, сколько часов или тонн обычно отрабатывает комплект, и планируют замену исходя из этого числа, а не в случае поломки.
Для получения этих знаний требуется очень мало оборудования. Запишите дату установки, количество обработанных тонн, измеренный износ в согласованных контрольных точках и причину, по которой деталь вышла из эксплуатации. Ежемесячное измерение остаточной толщины стенки в отмеченном месте на пластине щеки или гильзе позволяет определить тенденцию износа в течение двух или трех комплектов, и эта тенденция преобразует список запасных частей в прогноз.
Точки переупорядочения следуют из тенденции и времени выполнения заказа. Если комплект вкладышей обычно доставляется в течение 800 часов, а время выполнения заказа поставщиком составляет десять недель, заказ, размещенный, когда тенденция указывает на 300 часов оставшегося срока службы, будет оставаться на складе. Заказ, размещенный на 900 часов проектного срока службы, поступит после остановки завода. Правильный триггер находится между этими двумя цифрами и скорректирован с учетом надежности доставки и критичности положения.
Хранение также имеет большее значение, чем кажется. Детали из стали с высоким содержанием марганца следует хранить в сухом виде, а детали с высоким содержанием хрома не следует штабелировать так, чтобы края выдерживали вес стопки, поскольку оба материала могут быть повреждены еще до их установки. Такого же внимания заслуживает и упаковка на экспорт: морская влага доходит до деталей, завернутых в необработанный материал, а отливка, прибывшая с коррозией поверхности и деформированной обрешеткой, уже стоит дороже, чем ее фактурная стоимость.
Как оценить поставщика изнашиваемых деталей
Оценка поставщика литых изнашиваемых деталей сводится к контролю процесса, а контроль процесса виден в документации. Поставщик, который может показать запись плавки, кривую термообработки, отчет о твердости и лист проверки размеров, контролирует процесс. Поставщик, который может показать только фотографию детали, не является таковым.
Шесть вопросов охватывают большую часть темы:
- В каком диапазоне химического состава вы работаете и как он проверяется при каждой плавке?
- Каков ваш цикл термообработки и как производится отбор проб и регистрация твердости?
- Как поддерживаются шаблоны и кому они принадлежат, если они созданы для моей машины?
- Какие допуски на размеры можно соблюдать на монтажных поверхностях и как они измеряются?
- Каков типичный срок доставки для повторного заказа и для первого образца?
- Какая документация поставляется с деталями и могу ли я получить номер плавки, привязанный к конкретной отливке?
Опыт работы в конкретном приложении имеет такое же значение, как и ответы. Изнашиваемые детали для дробления и шлифования имеют свою собственную логику проектирования, и литейный завод, который их производит, постоянно разрабатывает библиотеки моделей, корректировки сплавов и процедуры термообработки, с которыми не может сравниться обычный литейный завод. Наньтун Хаошун Кастинг Ко., Лтд. , например, заявляет о 21-летнем опыте работы в этой области, площади завода более 20 000 квадратных метров и экспорте в более чем десять стран, при этом ассортимент продукции организован вокруг отливок из стали с высоким содержанием хрома и марганца для щековых, конусных, ударных дробилок и ударных дробилок с вертикальным валом, а также вертикальных мельниц. Такая специализация является разумным показателем наличия шаблонов и согласованности процессов, хотя ее все равно необходимо проверить с помощью документации и пробного заказа, прежде чем подписывать долгосрочный контракт.
Начните с одной критической позиции. Разместите пробный заказ, проверьте его по приведенному выше списку, установите с правильной основой и крутящим моментом и сравните результат с предыдущей деталью. Если новая деталь обеспечивает более продолжительный интервал времени при сопоставимой стоимости часа, маршрут поставки проверен. Если этого не произойдет, данные испытания покажут обеим сторонам, где именно находится разрыв.
Детали машин не являются проблемой инвентаризации. Это проблема спецификации, а спецификация состоит из четырех частей: правильная идентификация машины и монтажного интерфейса, правильный сплав для существующего механизма износа, правильная термическая обработка и контроль размеров сплава, а также правильный контроль при поступлении детали. Каждая преждевременная неудача, прослеживаемая на протяжении этих четырех шагов, заканчивается на одном из них.
Практическая отправная точка намеренно скромна. Выберите две или три позиции на заводе, которые потребляют больше всего деталей и вызывают наибольшее количество незапланированных простоев. Запишите сведения о машине и монтажные размеры. Записывайте тонны или часы, доставленные каждым комплектом. Попросите каждого поставщика предоставить информацию о химическом составе, твердости, микроструктуре и отчете о размерах. В течение года такая небольшая дисциплина обычно меняет затраты завода на детали больше, чем когда-либо были переговоры о цене, поскольку заменяет вопрос о том, сколько стоит деталь, на более полезный вопрос о том, что эта деталь на самом деле дает.
Предыдущий пост
Каковы три основных типа щековых дробилок? Блейк, Додж и Юниверсал
Следующий пост
Зачем добавляют марганец в сталь: практическое применение, выбор, характеристики и
Связанные продукты



-
- Телефон:
-
+86 182 6058 7168
+86 (0) 513 6890 5666
-
- Электронная почта:
- [email protected]
-
- Адрес:
- Индустриальный парк Вангао, город Хаймен, город Нантон, провинция Цзянсу, Китай
-
- СМИ:

