 English
 русский
 عربى
Главная / Новости / Новости отрасли / Зачем добавляют марганец в сталь: практическое применение, выбор, характеристики и
Зачем добавляют марганец в сталь: практическое применение, выбор, характеристики и
Когда партия новых футеровок дробилки доставляется в карьер, в протоколе приемочного контроля обычно указывается химический состав. Плавка «Мн 13, С 1,15, Si 0,6» на бумаге выглядит не особенно впечатляюще: в сертификате указана твердость, может быть, всего 210 НВ. Два месяца спустя те же гильзы все еще дробят твердый гранит, в то время как обычная стальная деталь изнашивалась бы менее чем в два раза быстрее. Материал, который делает это возможным, используется уже более 140 лет и представляет собой не содержащий никеля недорогой сплав, построенный на основе марганца.
Марганец не является микроэлементом в стали. Производство стали поглощает примерно от 85 до 90 процентов марганца, добываемого во всем мире, а одна тонна стали обычно содержит от 5 до 15 килограммов этого элемента, в то время как специальные износостойкие марки содержат гораздо больше. Вопрос «зачем в сталь добавляют марганец» заслуживает внимательного ответа, поскольку металл выполняет сразу несколько разных работ: очищает сталь при плавке, контролирует реакцию стали на термообработку, упрочняет конечный продукт, а при высоких концентрациях создает феноменально твердую поверхность за счет работы, которую выполняет сама деталь в процессе эксплуатации. В этой статье объясняется каждая из этих ролей и показано, как эти знания помогают принимать более обоснованные решения о покупке изнашиваемых деталей дробильно-измельчительного оборудования.
Краткий ответ: пять функций марганца в стали
Если свести всю металлургию к одному утверждению, марганец добавляется в сталь, чтобы сделать сталь чище, прочнее, более чувствительной к термообработке, а в специальных марках — значительно более устойчивой к ударно-абразивному износу. Разбивая это утверждение, мы получаем пять различных функций:
- Раскисление. Марганец соединяется с растворенным кислородом в ванне расплавленной стали, образуя оксид марганца, который переходит в шлак. Он используется вместе с кремнием и алюминием для получения чистой, прочной отливки или слитка.
- Нейтрализация серы. Марганец имеет сильное химическое сродство к сере. Он образует частицы сульфида марганца, предотвращая образование легкоплавкого сульфида железа, который в противном случае мог бы вызвать ломкость при нагревании и растрескивание при обращении с горячими материалами или в тяжелых условиях эксплуатации.
- Улучшение прокаливаемости. Марганец является стабилизатором аустенита. Он замедляет превращение аустенита в перлит во время охлаждения, что позволяет стали образовывать мартенсит на большую глубину при закалке.
- Упрочнение твердым раствором. Атомы марганца растворяются в решетке железа и повышают прочность стали без большого ущерба для пластичности, что делает его наиболее экономичным упрочнителем среди обычных углеродистых сталей.
- Упрочнение работы. В сталях с высоким содержанием марганца, содержащих от 12 до 14 процентов марганца, аустенитная структура подвергается деформационному упрочнению на поверхности при многократных ударах. Твердость рабочей поверхности может повышаться примерно с 200 HB до более 500 HB, и материал продолжает это делать с той же скоростью, с какой изнашивается старая поверхность.
Вес каждой роли варьируется в зависимости от семейства сталей. В структурной балке марганец используется главным образом для раскисления, контроля серы и повышения прочности. В закаленных и отпущенных шестернях для повышения прокаливаемости используется марганец. В пластинах щековой дробилки почти полностью используется марганец для упрочнения. Понимание того, какая роль имеет значение в вашем приложении, подскажет вам, какую марку заказать и как определить, выполнил ли литейный завод то, за что вы заплатили.
Марганец как раскислитель и нейтрализатор серы
Сталь производится путем переработки жидкого железа в кислородной среде. К тому времени, когда углерод выдувается до целевого уровня, расплав содержит значительное количество растворенного кислорода. Если этот кислород остается в стали при ее затвердевании, он образует газовые поры и хрупкие оксидные включения, которые разрушают механические свойства. Марганец реагирует с кислородом по равновесной реакции Mn FeO -> MnO Fe. Образующийся оксид марганца нерастворим в стали и поднимается в слой шлака, откуда выбрасывается. Сам по себе марганец не является достаточно сильным раскислителем для полностью раскисленной стали, поэтому его обычно используют перед кремнием и алюминием. Эта последовательность имеет практическое преимущество: оксидные включения, образованные марганцем, объединяются с включениями кремния и алюминия, образуя стекловидные включения, которые гораздо менее вредны, чем острые, хрупкие частицы оксида алюминия. Производители стали называют это контролируемым раскислением, и это особенно важно для отливок, поскольку форма включений определяет, растрескается ли отливка во время усадки при затвердевании.
Сера поступает в доменное сырье из кокса и руды. Во время рафинирования большую часть ее можно удалить путем обработки шлака на основе кальция, но во многих марках стали остаточная сера находится в диапазоне от 0,005 до 0,05 процента. Если бы этой сере позволили остаться в виде свободного сульфида железа, она бы сегрегировалась на границах зерен аустенита при охлаждении. Сульфид железа имеет температуру плавления примерно 985 градусов по Цельсию, что ниже температуры, при которой сталь все еще подвергается горячей обработке. Границы зерен будут локально плавиться, и любая прокатка, ковка или даже незначительное термическое напряжение разорвет сталь на части. Этот режим отказа называется горячим коротковатостью.
Сродство марганца к сере намного выше, чем у железа. Когда присутствует марганец, он захватывает серу и вместо этого образует сульфид марганца. MnS имеет высокую температуру плавления и определенную пластичность при температурах горячей обработки, поэтому сталь можно безопасно прокатывать и ковать, а частицы сульфида в конечном итоге безвредно рассеиваются по матрице. Признак правильно раскисленной и нейтрализованной серой стали проявляется в соотношении марганца и серы. Производители стали обычно стремятся к соотношению не менее 10:1, а многие спецификации требуют 20:1, что объясняет, почему даже самая дешевая конструкционная углеродистая сталь содержит минимум от 0,30 до 0,60 процента марганца независимо от каких-либо требований к прочности.
Невидимые функции марганца начинают действовать еще до того, как металл достигнет печи термической обработки или камеры дробления. Без них сталь была бы изъедена газовыми порами, разорвана зернограничными пленками и стала бы слишком хрупкой, чтобы выдержать даже нормальное обращение.
Типичные диапазоны марганца и их работа
| Марганцевый диапазон | Стальная семья | Основная функция |
|---|---|---|
| 0,30-0,60% | Обычные углеродистые стали | Раскисление, контроль серы, основная прочность |
| 0,60-1,00% | Высокопрочные углеродистые стали | Прочность, прокаливаемость, вязкость |
| 1,00-2,00% | Низколегированные стали | Прокаливаемость и сопротивление усталости |
| 3,00-12,00% | Среднемарганцевые усовершенствованные стали | Сохраненный аустенит, пластичность, вызванная превращением |
| 11,00-14,00% | Аустенитная марганцевая сталь Гадфилда | Упрочнение износостойкости при ударе |
| 14,00-16,00% | Высоколегированная марганцовистая сталь (ASTM A128 D) | Максимальное упрочнение для экстремальных ударов |
Марганец и прокаливаемость
Прокаливаемость – это свойство, определяющее, насколько глубоко затвердевает сталь при закалке. Это не то же самое, что максимальная твердость. Сталь с высокой прокаливаемостью можно охлаждать достаточно медленно, чтобы избежать деформации и растрескивания, при этом все равно превращаясь в мартенсит в центре толстого сечения. Марганец является одним из наиболее экономически эффективных прокаливающих агентов.
Марганец стабилизирует аустенит и снижает критическую скорость охлаждения. Это происходит за счет замедления образования перлита и феррита во время охлаждения, давая бездиффузионной мартенситной реакции шанс выиграть гонку. В диаграммах трансформации с непрерывным охлаждением добавление марганца приводит к увеличению времени перлитного и ферритного носа. Практическим следствием является то, что углеродисто-марганцевую сталь, такую как AISI 1040, с содержанием марганца от 0,60 до 0,90 процента, можно закалить в масле; аналогичная сталь с содержанием марганца всего 0,20 процента требует жесткой закалки водой, чтобы достичь такой же твердости на поверхности и оставаться мягкой в сердцевине.
Этот эффект систематически используется при проектировании легированных сталей. AISI 4140, стандартная хромомолибденовая сталь, содержит от 0,75 до 1,10 процента марганца. AISI 8620 содержит от 0,70 до 0,90 процента марганца, а также никель и хром. Даже в этих многосплавных марганцах марганец является рабочей лошадкой, обеспечивающей большую часть прокаливаемости, в то время как хром, никель и молибден точно регулируют ударную вязкость, стойкость к отпуску и свойства сердцевины.
Для износостойких отливок прокаливаемость играет менее прямую роль. Высокомарганцевая сталь не упрочняется мартенситным превращением; он закален механической работой. Однако литейному цеху по-прежнему необходимо контролировать путь охлаждения во время термообработки. В толстостенных отливках медленное охлаждение в центральной зоне может привести к образованию перлита или зернограничных карбидов, разрушающих аустенитную структуру. Молибден часто добавляют в отливки с высоким содержанием марганца именно для улучшения кинетики превращения в толстых секциях, в том же интеллектуальном семействе, что и его роль в легированных сталях с закалкой и отпуском.
Прочность и ударная вязкость: марганец как упрочнитель твердого раствора
В обычных конструкционных сталях наиболее заметным вкладом марганца является прочность. Атомы марганца, близкие по размерам к атомам железа, но не идентичные, искажают объемноцентрированную кубическую решетку феррита. Дислокации, движущиеся по решетке, сталкиваются с дополнительным сопротивлением со стороны полей деформаций вокруг каждого атома марганца. Это увеличивает напряжение, необходимое для возникновения пластической деформации, а это и есть предел текучести.
Марганец также очищает перлит углеродистых сталей. При эвтектоидном составе марганец снижает температуру образования перлита и уменьшает расстояние между пластинками феррита и цементита. Более мелкий перлит одновременно прочнее и жестче, чем крупный перлит, поэтому марганец одновременно улучшает пару изначально противоречивых свойств. Это необычно: большинство легирующих элементов улучшают прочность за счет ударной вязкости.
Преимущество прочности распространяется и на низкотемпературные характеристики. Обычные углеродистые стали ограничены температурой перехода из пластичного состояния в хрупкое; при низких температурах мягкая сталь, которая прекрасно ведет себя при комнатной температуре, может разрушиться. Увеличение содержания марганца с 0,30 процента примерно до 1,00 процента приводит к снижению температуры перехода, поэтому спецификации для конструкционных сталей арктического класса и судовых листов требуют концентрации марганца в верхней части диапазона.
В современных автомобильных и конструкционных исследованиях семейство среднемарганцевых сталей привлекает внимание именно потому, что марганец стабилизирует остаточный аустенит. В стали, содержащей от 3 до 12 процентов марганца и умеренный уровень углерода, образуется смесь феррита и аустенита; когда деталь деформируется, аустенит локально превращается в твердый мартенсит, поглощая энергию и замедляя разрушение. Эта пластичность, вызванная трансформацией, в некотором смысле ведет себя как деформационное упрочнение стали Гадфилда, но в совершенно другом масштабе содержания марганца и предполагаемого использования.
Высокомарганцовистая сталь: открытие Хэдфилда
Обычная сталь содержит менее одного процента марганца. Совершенно другой материал появляется, когда добавка возрастает примерно до 12 процентов. Это классическая марганцевая сталь Хэдфилда, разработанная Робертом Хэдфилдом в Шеффилде и защищенная его патентом 1883 года. Когда Хэдфилд начинал, он не искал износостойкий сплав; он систематически изучал влияние больших добавок сплавов на железо. Когда он достиг содержания примерно 12–14 процентов марганца и примерно 1,0–1,3 процента углерода и закалил сталь примерно до 1050 градусов по Цельсию, он обнаружил материал, который был полностью аустенитным, немагнитным, пластичным и способным к чрезвычайно сильному упрочнению.
Сталь Гадфилда почти всегда поставляется в виде отливки, а не деформируемого изделия. После отливки микроструктура содержит большое количество хрупких карбидов на границах зерен, и деталь может разрушиться в процессе эксплуатации, если ее использовать в литом состоянии. В литейном цехе отливку повторно нагревают примерно до 1050–1100 градусов по Цельсию, выдерживают ее достаточно долго, чтобы весь углерод растворился в аустените, а затем достаточно быстро закаливают ее в воде, чтобы предотвратить осаждение углерода. Такая термическая обработка называется закалкой воды.
В водозакаленном состоянии деталь из стали Гадфилда относительно мягкая. Типичные значения твердости составляют от 180 до 230 HB. Для твердомера он ощущается как кусок обычной мягкой стали. Однако эта деталь чрезвычайно прочная, поэтому она не трескается при падении на нее массивного камня. Такое сочетание мягкости и прочности сбивает с толку покупателей, которых приучили к тому, что хорошая изнашиваемая деталь должна быть чрезвычайно твердой при доставке. Сталь с высоким содержанием марганца намеренно нарушает это правило.
Твердость появляется в процессе эксплуатации. Каждый раз, когда камень ударяется о поверхность щековой плиты или дробящей стенки из марганцевой стали, удар деформирует аустенит и вызывает реакцию наклепа. Деформация ограничивается поверхностью и приповерхностной зоной, где деформация максимальна. Там твердость повышается примерно с 200 HB до 450, 500 или даже 550 HB, а поверхность становится чрезвычайно износостойкой. Ниже закаленного слоя материал остается аустенитным и вязким. Когда твердая поверхность окончательно стирается, следующий слой уже в свою очередь нагартуется. Материал, по сути, является самоподдерживающимся.
Именно из-за этого поведенческого контраста одну и ту же сталь невозможно обрабатывать в футеровке дробилки, которая уже находилась в эксплуатации и прекрасно обрабатывается при поставке в виде новой отливки. Именно поэтому торговцы металлоломом могут отличить отливку марганцевой стали от обычной стали просто по тому факту, что шлифовальная машина дает длинные и жесткие искры, а металл нельзя разрезать сверлом из углеродистой стали.
Как работает упрочнение высокомарганцевого аустенита
Явление деформационного упрочнения стали Гадфилда является специфическим следствием ее аустенитной структуры и низкой энергии дефекта упаковки. Аустенит представляет собой гранецентрированную кубическую фазу. Дислокации в таком кристалле обычно движутся по одной из плотноупакованных плоскостей скольжения и легко могут перескочить в другую плоскость при встрече с препятствием. В высокомарганцевом аустените энергия дефекта упаковки мала, а это означает, что идеальный кристалл с нормальной последовательностью слоев не намного более выгоден, чем кристалл, содержащий ошибку упаковки. В результате дислокации распадаются на частичные дислокации с широкой лентой дефектов упаковки между ними, и поперечное скольжение становится затруднительным.
Когда удар деформирует поверхность, отсутствие поперечного скольжения приводит к скоплению дислокаций на первичных плоскостях скольжения. Сталь реагирует созданием большего количества дислокаций и, при более высоких деформациях, образованием механических двойников. Двойникование изменяет ориентацию кристаллической решетки в локализованных зонах и создает новые барьеры для движения дислокаций. Результатом является чрезвычайно быстрое увеличение напряжения течения, гораздо большее и более продолжительное, чем при деформационном упрочнении ферритных сталей. В некоторых вариантах марганцевой стали деформационное превращение в мартенсит также происходит в деформированном объеме, добавляя еще один механизм упрочнения.
Поскольку все эти механизмы действуют только там, где происходит интенсивная пластическая деформация, зона наклепа остается близко к поверхности. Металлографические срезы использованных футеровок дробилок часто показывают твердый деформированный слой толщиной от нескольких миллиметров до более сантиметра, при этом основная часть материала все еще содержит равноосные, ненапряженные аустенитные зерна, которые присутствовали после термообработки. Трещина, возникшая в результате исключительно сильного удара, проникнет в прочное ядро и будет остановлена гораздо эффективнее, чем в полностью закаленном изнашиваемом материале, поэтому детали из марганцовистой стали выбираются для наиболее тяжелых ударных позиций в контуре дробления.
Есть одно критическое условие для работы всей системы: энергия удара должна быть достаточной. Пластина из марганцевой стали, на которую просто попадает легкий поток абразивного песка без реального воздействия, никогда не затвердеет. Его поверхность остается мягкой, и он может быстро изнашиваться, часто быстрее, чем правильно выбранный сплав с высоким содержанием хрома. И наоборот, в щековой дробилке, где большие камни сжимаются с достаточной силой, чтобы деформировать поверхность плиты, материал ведет себя точно так, как задумано. Подбор сплава в соответствии с режимом износа является наиболее важным инженерным решением при выборе изнашиваемых деталей дробилки.
Марки и стандарты марганцевой стали
Высокомарганцовистая сталь не представляет собой единый состав. Международная справочная спецификация — ASTM A128, которая определяет пять основных марок, которые различаются уровнем марганца и добавлением хрома или молибдена. В китайском национальном стандарте GB/T 5680 используются обозначения от ZGMn13-1 до ZGMn13-4, с аналогичным диапазоном содержания углерода и марганца и необязательным добавлением молибдена или титана в более поздних сортах.
| Оценка | Мн (%) | Добавки из сплава | Типичное применение |
|---|---|---|---|
| A | 11,0-14,0 | Нет | Щековые пластины, головки ударных молотков, конусные вкладыши для общего применения. |
| B | 11,0-14,0 | 1,5-2,5% Кр | Вращающиеся и конусные дробилки, сильное истирание при умеренном воздействии. |
| C | 11,0-14,0 | 1,8-2,1% Мо | Конусные и вращательные вкладыши толстого сечения, защитные колпачки и ударные молотки. |
| D | 14,0-16,0 | Нет | Железнодорожные переезды, быстроизнашивающиеся детали |
| E | 11,0-14,0 | 1,2-2,0% Мо | Для эксплуатации в очень тяжелых условиях, кожухи для больших циркуляционных дробилок. |
Хром добавляется для повышения начальной твердости аустенита, что повышает производительность, когда уровень удара умеренный, но сырье содержит острые твердые частицы. Молибден улучшает реакцию на термообработку в толстых поперечных сечениях, задерживая образование зернограничных карбидов во время закалки, а также улучшает структуру. В обоих случаях добавки должны быть сбалансированы, чтобы сталь оставалась полностью аустенитной после закалки в воде.
Углерод так же важен, как и марганец. Содержание углерода порядка 1,0–1,3 процента необходимо для стабилизации аустенита от превращения в феррит и перлит во время охлаждения. Однако слишком большое количество углерода увеличивает выделение карбидов, и поэтому литейные заводы держат углерод на нижнем конце диапазона при производстве тонких отливок и на верхнем конце для толстых отливок с очень тяжелыми ударами. Содержание кремния обычно составляет от 0,3 до 1,0 процента в качестве раскислителя, тогда как содержание серы и фосфора ограничивается значительно ниже 0,05 процента каждого, чтобы сохранить прочность. Покупателю, которому необходимо детальное понимание этих сплавов, следует начать с требований к составу и термической обработке, описанных в разделе это практическое руководство по отливкам, свойствам и маркам стали с высоким содержанием марганца. , который преодолевает ограничения и причины, стоящие за ними.
Марганцевая сталь для дробления и измельчения изнашиваемых деталей
Наибольшее применение марганцовистой стали в горнодобывающей и агрегатной промышленности приходится на изнашиваемые детали дробилок и мельниц. Поведение сплава при нагартовке почти идеально соответствует условиям нагрузки внутри этих машин.
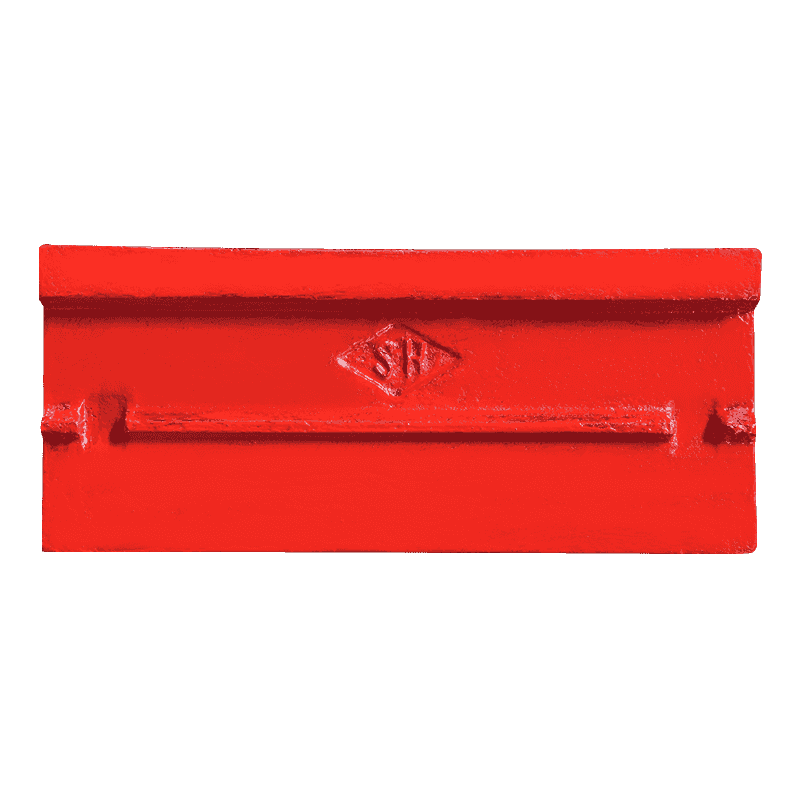
В щековой дробилке фиксированная и подвижная щековые пластины воспринимают всю сжимающую силу породы. Крупный загружаемый материал, обычно размером от 200 до 1000 мм, зажимается между пластинами и разрушается при сжатии. Давление в точках контакта достаточно, чтобы вдавить поверхность марганца и вызвать реакцию наклепа. Неподвижная пластина челюсти, изготовленная из стали с высоким содержанием марганца, начинает работать примерно при 200 HB; после нескольких часов дробления рабочая грань повышается до 450 HB и более, при этом задняя грань и область вокруг отверстий под болты остаются жесткими. В результате получается подкладка, которая устойчива к истиранию там, где это необходимо, и к растрескиванию там, где это необходимо. Большинство литейных предприятий предлагают стандартную пластину с фиксированной щекой из ASTM A128 класса A или эквивалентного китайского состава ZGMn13-2 с дополнительным хромированием для применений, где подача абразивная, но не очень грубая.
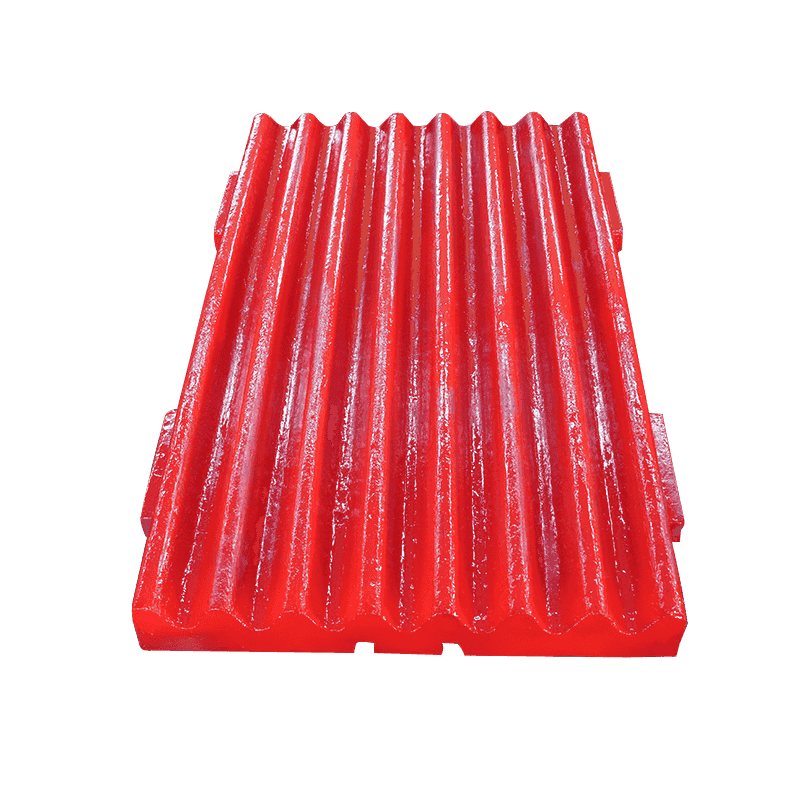
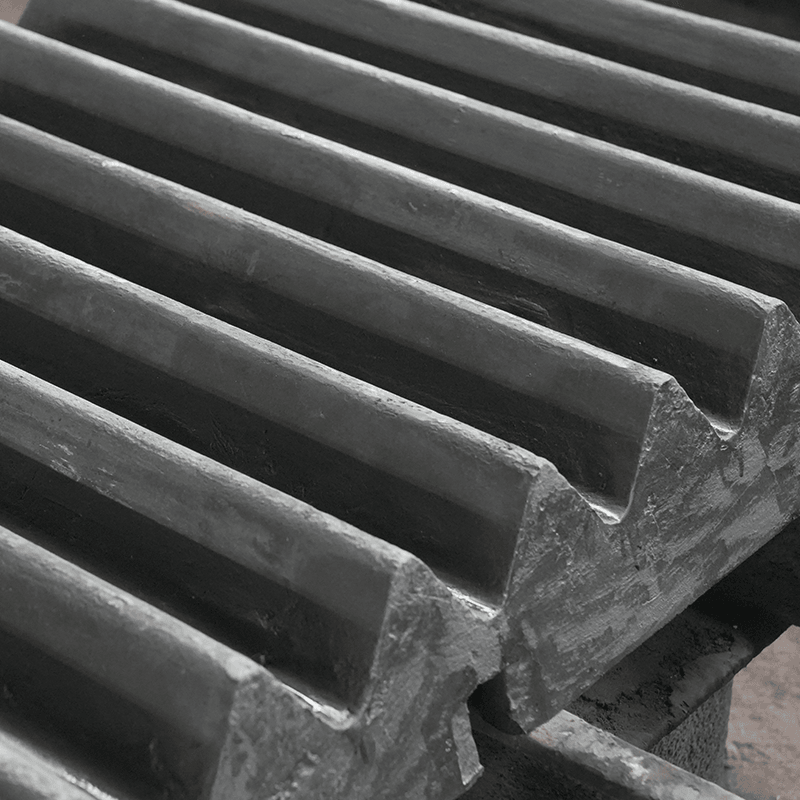 Щековая дробилка с фиксированной щековой пластиной из марганцевой стали Эта пластина с фиксированной щекой подходит для крупномасштабного дробления, когда рабочая поверхность затвердевает до твердости более 450 HB, а задняя часть остается прочной, что помогает противостоять истиранию и растрескиванию в тяжелых условиях эксплуатации. Просмотреть продукт →
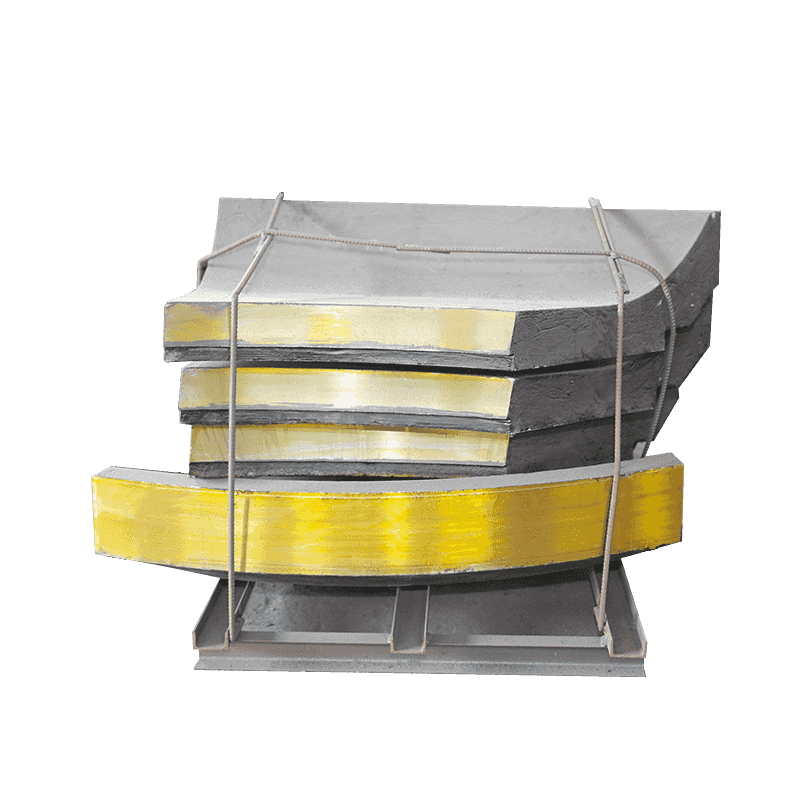
Конусные дробилки подвергают свои изнашиваемые детали непрерывному скользящему сжатию. Дробящая стена и минометная стена сжимают породу в дробильной камере, в то время как мантия вращается. Марганцевая сталь является отраслевым стандартом для обеих деталей. Для тяжелого грубого дробления в большом конусе предпочтительна марка, легированная молибденом, такая как A128, марка C, поскольку толщина сечения оболочки может быть очень большой, а глубокая внутренняя часть должна оставаться аустенитной после закалки. Для более тонких камер, где некоторое количество хрома помогает поддерживать более острое поперечное сечение, используются марки с небольшими добавками хрома.
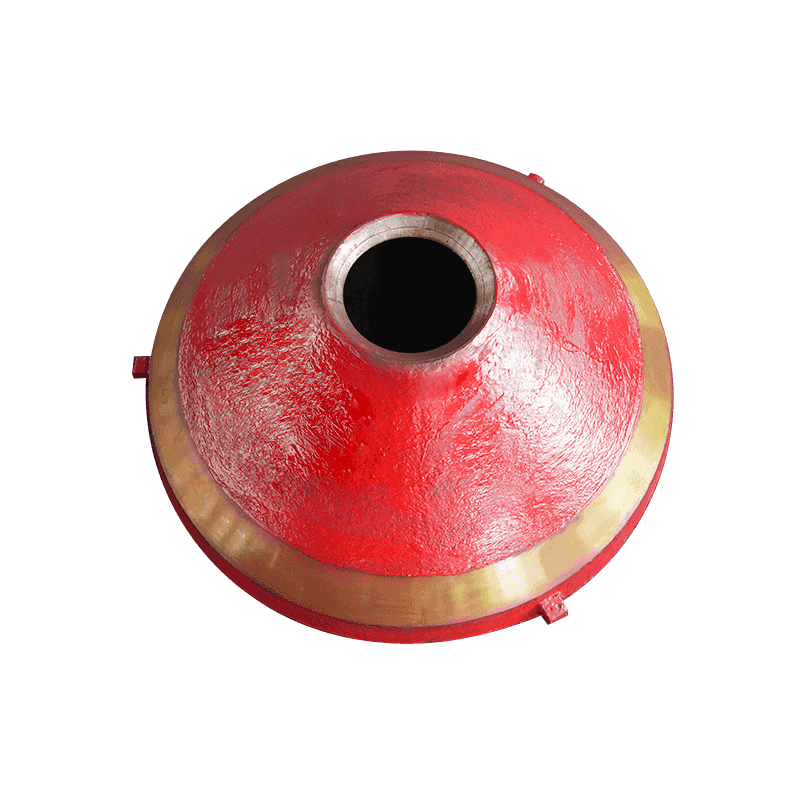 Конусная дробилка с высоким содержанием марганца, дробящая стенка В этой дробильной стенке, предназначенной для дробления со скользящим сжатием в конусных дробилках, используется марганцевая сталь, затвердевающая под давлением, а также варианты, легированные молибденом, для толстых кожухов крупного дробления. Просмотреть продукт →
В ударных дробилках молотки и плиты футеровки получают разную нагрузку: ротор с большой скоростью отбрасывает породу на футеровки, а начальный удар принимают на себя сами торцы молота. На рабочей поверхности молотка марганцовистая сталь закаляется до высокой твердости, а поскольку скорость износа наибольшая на передней кромке, самозакалка сохраняет остроту кромки. Во многих ударных дробилках с глубокими полостями футеровочные пластины из стали с высоким содержанием марганца на дробящих пластинах значительно превосходят футеровки из низколегированной стали, когда загружаемый материал имеет достаточный размер и вес, чтобы деформировать поверхность. Однако в условиях очень малой подачи и низкого энергопотребления материал с более высокой твердостью может быть более экономически эффективным; решающее сравнение обсуждается в следующем разделе.
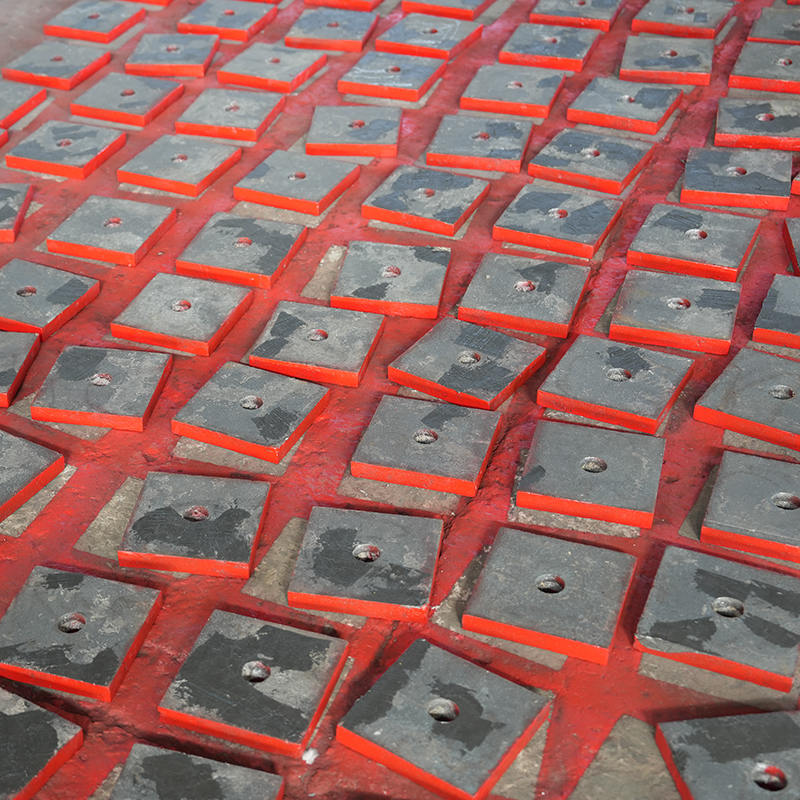 Ударная дробилка с высоким содержанием марганца и стальной футеровкой Эта футеровка для ударных дробилок затвердевает при ударе, сохраняя острую кромку и превосходя низколегированные футеровки при работе с глубокими полостями при достаточном размере сырья и энергии. Просмотреть продукт →
Мельницы также используют футеровки из марганцовистой стали в зонах повышенного воздействия. В шаровой мельнице шихта стальных шаров и руды поднимается футеровками и падает обратно на корпус мельницы. Падающие шарики ударяются о поверхность гильзы с сильным локальным ударом. Подъемный стержень из марганцевой стали подвергается нагреву на верхней поверхности и сохраняет прочный корпус, что делает его распространенным выбором для первой камеры цементных мельниц и мельниц полусамоизмельчения. Во второй камере, где мелкий материал трется, а не ударяется, часто предпочтительны футеровки из сплава с высоким содержанием хрома или хромомолибдена.
Когда литейный завод каталогизирует свою линейку продукции как по сплавам, так и по типам оборудования, логика выбора раскрывает лежащую в основе физику. Детали щековой дробилки почти всегда изготовлены из стали с высоким содержанием марганца. Детали конусной дробилки изготовлены из стали с высоким содержанием марганца, иногда модифицированной молибденом. Футеровки ударных дробилок продаются как в версии с марганцем, так и с высоким содержанием хрома. Выбор полностью зависит от размера исходного материала и количества энергии удара, передаваемой на одну частицу.
Марганцевая сталь в сравнении с высокохромистыми и низколегированными альтернативами
За вопросом «зачем в сталь кладут марганец» часто следует другой вопрос: «а почему бы не использовать более твердый материал?» Например, белый чугун с высоким содержанием хрома имеет начальную твердость от 550 до 800 HB, что намного превышает твердость марганцевой стали при поставке, и он исключительно устойчив к истиранию при низких напряжениях. Ответ в том, что твердость — это только один из показателей износостойкости. Прочность и способность к закалке определяют, насколько деталь выдерживает определенную нагрузку дробилки.
| Материал | Начальная твердость | Реакция на усиление работы | Прочность | Лучшее приложение |
|---|---|---|---|---|
| Аустенитная марганцевая сталь | 180-230 хб | Быстрый, до 500 HB при ударе | Очень высокий | Щековые пластины, кожухи конусов, ударные молотки, подъемники мельниц |
| Белое железо с высоким содержанием хрома | 550-800 ГБ | Незначительный | Низкий | Низкий-impact abrasion: plate hammers, flow channels, fine-grinding liners |
| Низкий-alloy steel castings | 300-500 ГБ | Ограниченный | Средний | Умеренная абразивность при структурной нагрузке, молотки для мелкой подачи |
| Хромомолибденовая сталь | 250-450 ГБ | Легкий | Средний-high | Футеровки мельниц, применение во второй камере |
Высокохромистое железо содержит от 11 до 28 процентов хрома и большую объемную долю твердого карбида хрома. Это превосходный материал, частицы которого скользят по поверхности с небольшим изгибом или ударом, например, в проточных каналах ударной дробилки с вертикальным валом. Это неподходящий материал для челюстной пластины, поскольку один неразрушимый кусок стали или плохо поданный камень может сломать пластину пополам.
Отливки из низколегированной стали занимают золотую середину. Они подвергаются термообработке до твердости от 300 до 500 HB и обладают хорошей прочностью, но не могут регенерировать твердую поверхность. В условиях высоких ударных нагрузок скорость их износа увеличивается, как только теряется первоначальная твердость, в то время как марганцевая сталь сохраняет эксплуатационную твердость на протяжении всего срока службы. В условиях малой ударной нагрузки деталь из марганцевой стали может сохранять твердость 200 HB и изнашиваться быстрее, чем деталь из низколегированной стали при 400 HB.
Практическое правило простое. Если частицы достаточно велики, чтобы деформировать поверхность изнашиваемой детали, выигрывает марганцевая сталь. Если частицы малы и преобладающим механизмом является скользящее истирание, то сталь с высоким содержанием хрома или низколегированная сталь, вероятно, будет лучшим экономическим выбором. Более полное сравнение двух семейств доступно в этой статье. анализ отливок из стали с высоким содержанием марганца и хрома , написанный именно для тех решений, с которыми планировщик технического обслуживания сталкивается каждые несколько месяцев.
Практические соображения при покупке изнашиваемых деталей из марганцовистой стали
Поскольку характеристики стали с высоким содержанием марганца зависят как от термической обработки, так и от химического состава, покупатель должен перед размещением заказа обратить внимание на три вещи: состав, данные о термообработке и качество отливки.
Химический состав должен быть подтвержден спектрометрическим сертификатом литейного завода. Типичная спецификация для щековой пластины составляет от 11,5 до 13,5 процентов марганца, от 1,0 до 1,3 процента углерода, от 0,3 до 0,8 процента кремния, ниже 0,05 процента серы и ниже 0,06 процента фосфора. Если деталь предназначена для вкладыша конуса толстого сечения, нормой является содержание молибдена в диапазоне от 1,2 до 2,1 процента. Модифицированные хромом сорта содержат от 1,5 до 2,5 процентов хрома.
Термическая обработка должна представлять собой настоящую закалку в воде с последующей быстрой закалкой. Сертификата, в котором указано только значение твердости, недостаточно, поскольку деталь из марганцовистой стали может поставляться в литом состоянии с неверной твердостью. Деталь должна быть закалена в воду при температуре от 1050 до 1100 градусов Цельсия, а конечная твердость на обработанных поверхностях должна находиться в пределах от 170 до 230 НВ. Если твердость поставленной детали превышает примерно 250 HB с высокой разницей твердости от секции к секции, литейный завод, вероятно, пропустил полную аустенизацию или позволил детали медленно остыть между печью и закалочной ванной.
Металлографическое качество лучше всего проверять на образце из производственной партии. Микроструктура должна представлять собой по существу однофазный аустенит, без сплошной сетки карбидов на границах зерен и без значительного перлита. Карбиды с границами зерен являются наиболее распространенной причиной преждевременного разрушения деталей дробилок из марганцевой стали, и они совершенно невидимы при испытании на твердость. Отливка с тяжелыми карбидными сетками может выдержать испытание на твердость, а затем выйти из строя через несколько дней эксплуатации из-за растрескивания по границам зерен.
Правильность кастинга также имеет решающее значение. Усадочная пористость, включения песка и горячие разрывы концентрируют напряжение и могут вызвать такой тип разрушения, который не может затупиться наклепом. Для больших пластин щек и кожухов конусов ультразвуковой или радиографический контроль участков, подвергающихся высоким нагрузкам, стоит дополнительных затрат, и литейный завод должен иметь возможность предоставить свои протоколы контроля по запросу.
Опыт поставщика имеет значение, поскольку эти переменные процесса являются эмпирическими. Литейный завод, который на протяжении многих лет производит отливку стали с высоким содержанием марганца, контролирует процесс разливки, использует подходящие стояки и литники и поддерживает документально подтвержденное оборудование для термообработки, с гораздо большей вероятностью будет производить стабильную продукцию. Nantong Haoshun Casting, литейное предприятие с 21-летним опытом производства отливок из марганца и хрома и экспортным опытом, охватывающим более десяти стран, является одним из примеров поставщика, организованного вокруг этих дисциплин. Ассортимент продукции построен по типам оборудования:
- Щековая дробилка из марганцевой стали с фиксированными щеками, подвижными щеками и боковыми ограждениями;
- Конусная дробилка марганцевой стали, дробящая стенки и минометные стенки;
- Футеровочные пластины из марганцевой стали ударной дробилки и пластинчатые молотки с высоким содержанием хрома;
- Ударная дробилка с вертикальным валом, высокохромистыми пластинами проточных каналов и разделительными конусами;
- Втулки и вкладыши валков вертикальной мельницы с высоким содержанием хрома.
Каждая из этих групп продуктов реагирует на одну и ту же физику, описанную в этой статье: марганец — для ударного износа, хром — для абразивного износа и тщательный контроль процесса для обоих.
Так зачем же в сталь добавляют марганец? Короткий и точный ответ заключается в том, что марганец делает сталь технологичной, термообрабатываемой и прочной, а при высокой концентрации он придает стали уникальную способность становиться тверже именно там, где ее бьют. Он удаляет кислород во время плавления, удерживает серу, чтобы сталь не распадалась на части, углубляет реакцию закалки во время закалки, укрепляет феррит, не жертвуя пластичностью, и при 12–14-процентных добавках создает аустенитную сталь Гадфилда, которая дробит горные породы более века.
Для инженера по закупкам практический вывод заключается в том, чтобы относиться к марганцевой стали как к специальному материалу с точными технологическими требованиями, а не как к товару. Проверьте химический состав, потребуйте подтверждения правильной термообработки, проверьте микроструктуру и выберите литейный завод с реальным опытом литья. При соблюдении этих условий изнашиваемая деталь из марганцовистой стали многократно окупает свою стоимость благодаря сроку службы, безопасности и предсказуемым интервалам технического обслуживания.
Предыдущий пост
Объяснение деталей машин: типы, материалы, изнашиваемые детали и руководство по покупке
Следующий пост
Хромовое покрытие на железе: определение, процесс, свойства и применение
Связанные продукты



-
- Телефон:
-
+86 182 6058 7168
+86 (0) 513 6890 5666
-
- Электронная почта:
- [email protected]
-
- Адрес:
- Индустриальный парк Вангао, город Хаймен, город Нантон, провинция Цзянсу, Китай
-
- СМИ:

