 English
 русский
 عربى
Главная / Новости / Новости отрасли / Хромовое покрытие на железе: определение, процесс, свойства и применение
Хромовое покрытие на железе: определение, процесс, свойства и применение
Хромовое покрытие на железе представляет собой тонкий, богатый хромом поверхностный слой, наносимый на основу из железа или стали для повышения твердости, износостойкости, коррозионной стойкости или устойчивости к высокотемпературному окислению. Это определение охватывает несколько совершенно разных промышленных процессов, и эти различия имеют значение на практике. Хром можно нанести на поверхность гальваническим способом, диффундировать в поверхность при высокой температуре или распылить на поверхность в виде термического напыления. Толщина, твердость, адгезия, стоимость и срок службы этих покрытий различаются на порядок, поэтому термин «хромовое покрытие» является неполным без указания процесса, лежащего в его основе.
Причина, по которой хром используется в железе, — это сочетание экономики и металлургии. Железо и простая углеродистая сталь недороги, прочны и просты в изготовлении, но их поверхности являются самой слабой частью любого компонента. Железо быстро ржавеет, когда на него попадает влага, углеродистая сталь быстро изнашивается, когда твердые частицы скользят по ней или ударяются о нее, а окалина на стали становится серьезной проблемой при температурах выше примерно 500°C. Хром, присутствуя на поверхности, образует плотную самовосстанавливающуюся оксидную пленку и твердые фазы карбида хрома, которые защищают основной материал. Покрытие создает защитную оболочку на недорогом сердечнике, поэтому разработчик получает защиту от износа и коррозии, не платя за полностью легированную деталь.
Однако эта экономическая логика имеет границы. Каждое покрытие ограничено своей толщиной. Техническое хромирование обычно имеет толщину от 20 до 400 мкм. Случаи диффузии обычно составляют от 10 до 100 мкм. Даже толщина термонапыленного покрытия редко превышает 2 мм. Если при эксплуатации требуется припуск на износ, превышающий толщину покрытия, покрытие быстро выходит из строя и незащищенная подложка обнажается. В дробильно-размольном оборудовании припуски на износ обычно измеряются в миллиметрах или десятках миллиметров, поэтому в горнодобывающей и агрегатной промышленности хромовые покрытия на дробящих поверхностях применяются редко. Вместо этого они используют монолитные отливки с высоким содержанием хрома. В этой статье объясняются оба подхода, их свойства и способы выбора между ними.
Почему хром защищает железные поверхности
Хром защищает железо посредством двух металлургических механизмов: образования пассивного оксида и образования карбида. И то, и другое важно для понимания того, почему любая система на основе хрома, будь то покрытие или отливка, превосходит обычный чугун в промышленном использовании.
Хром имеет сильное сродство к кислороду. Когда хромсодержащая поверхность подвергается воздействию воздуха или влаги, почти мгновенно образуется сплошная плотная пленка оксида хрома (Cr2O3). Эта пассивная пленка имеет толщину всего несколько нанометров, но она стабильна, плотно прилегает и самовосстанавливается. Если твердая частица царапает его, обнаженный хром снова вступает в реакцию с кислородом и заклеивает царапину. Это механизм, лежащий в основе коррозионной стойкости нержавеющей стали, и он действует так же эффективно на поверхности хромированной железной детали. Железо без покрытия ведет себя иначе: его оксид представляет собой рыхлую, пористую ржавчину, которая не прилипает к поверхности и не защищает металл внизу.
Вторым важным вкладом хрома в поверхность железа является образование карбидов. Когда хром и углерод встречаются при правильных условиях на поверхности стальной или чугунной детали, они образуют твердые карбиды хрома, такие как Cr7C3 и Cr23C6. Эти соединения значительно тверже, чем цементит карбида железа, содержащийся в обычных сталях. Карбиды хрома имеют твердость примерно от 1200 до более 2000 HV, тогда как феррит и перлит в простой стальной основе имеют твердость всего от 150 до 350 HV. Поверхностный слой, содержащий высокую объемную долю карбидов хрома, намного лучше противостоит абразивному износу, задиров и адгезионному истиранию, чем находящееся под ним железо.
Те же два механизма объясняют, почему хром добавляется в объемные сплавы. Белые чугуны с высоким содержанием хрома, хромомолибденовые стали и нержавеющие стали основаны на хроме в твердом растворе, в форме карбидов или в том и другом. Содержание хрома в семействах коммерческих сплавов колеблется от примерно 2 процентов в низколегированных износостойких сталях до 25 процентов и более в нержавеющих марках и белом чугуне с высоким содержанием хрома. Покрытие просто концентрирует этот защитный элемент на поверхностях, которые подвергаются износу и коррозии.
Практические последствия для машинного оборудования легко резюмировать:
- При скользящем контакте с уплотнениями и мусором поверхность с твердым хромированием противостоит абразивному износу и защищает вал от ржавчины.
- В инструментах, которые нагреваются, диффузионный слой карбида хрома противостоит окислению и высокотемпературному износу.
- В камере дробления отливка с высоким содержанием хрома изнашивается медленно, поскольку карбиды хрома присутствуют по всему поперечному сечению.
Три пути к хромированной поверхности
Каждое хромовое покрытие, нанесенное на железо, принадлежит к одному из трех семейств процессов: гальваническое покрытие, термодиффузия или термическое напыление. Семейства создают поверхности, которые выглядят одинаково, но работают по-разному, поскольку их толщина, состав и связь с подложкой различны. Выбор начинается с понимания этих различий.
При гальванике металлический хром наносится из электролитической ванны на поверхность детали. Именно этот процесс большинство людей имеют в виду, когда говорят «хромирование». У него есть два варианта. Декоративное хромирование образует очень тонкий слой, примерно от 0,1 до 0,5 мкм, поверх никелевого грунтовочного слоя и выбрано из соображений внешнего вида и легкой защиты от коррозии. Твердое хромирование, также называемое техническим хромированием, наносит от 20 до 400 мкм хрома для обеспечения износостойкости, контроля трения и восстановления размеров. Отложения твердого хрома обычно имеют величину от 700 до 1100 HV.
Процессы термодиффузии, в том числе хромирование с цементацией пакета и термореактивная диффузия в соляной ванне (TRD), основаны на диффузии атомов хрома в поверхностную решетку железа при температуре от 800 до 1100 ° C. В углеродистой стали поступающий хром вступает в реакцию с диффундирующим наружу углеродом, образуя на поверхности сплошной слой карбида хрома с диффузионной зоной, обогащенной хромом, под ним. Диффузионные покрытия связаны металлургически: не существует механического интерфейса, с которого покрытие могло бы отслоиться. Твердосплавный корпус достигает твердости от 1400 до 2000 HV, но глубина ограничена, обычно от 10 до 100 мкм.
Термическое напыление, в том числе высокоскоростное кислородно-топливное (HVOF), плазменное и дуговое напыление, создает покрытие из расплавленных или полурасплавленных частиц, которые выравниваются и затвердевают на поверхности. Используют порошки металлического хрома, карбида хрома или составов на основе оксида хрома. Толщина покрытия может достигать 0,1–2 мм и более, что делает напыление полезным для крупных деталей и для восстановления изношенных поверхностей. Связь в основном механическая, и осадок имеет некоторую пористость, обычно от 1 до 5 процентов для HVOF. Поскольку деталь не нужно погружать в воду или нагревать до высокой температуры, термическое напыление часто является единственным вариантом для очень больших компонентов.
| Процесс | Типичная толщина | Твердость | Тип облигации | Типичный сервис |
|---|---|---|---|---|
| Гальваническое покрытие твердым хромом | 20–400 мкм | 700–1100 ВН | Электрохимическое месторождение | Валы, ролики, отверстия цилиндров, формы |
| Пакетная цементация, хромирование | Корпус 10–100 мкм | 14:00–20:00 ВН | Металлургическая диффузия | Инструменты, штампы, жаропрочные детали |
| Покрытие TRD в соляной ванне | Карбидный слой 5–15 мкм | 1600–2000 ВН | Металлургическая диффузия | Формовочные инструменты, срезные лезвия, штифты |
| HVOF карбид хрома спрей | 100 мкм–2 мм | 800–1300 ВН | Механический | Большие зоны износа, детали насоса, ремонтные отложения |
Общим преимуществом этих процессов является то, что хром помещается на поверхность, не легируя весь компонент. Общее ограничение столь же очевидно: ни один из них не создает жертвенного участка износа толще долей миллиметра, а стоимость толстых покрытий резко возрастает.
Гальваническое покрытие твердым хромом: классическое инженерное покрытие
Твердое хромирование является стандартным ответом, когда компоненту требуется твердая поверхность с низким коэффициентом трения, устойчивая к коррозии, и он может выдержать покрытие толщиной всего лишь доли миллиметра. Наносится на штоки гидроцилиндров, машинные валы, бумажные и текстильные рулоны, пластиковые формы, штамповочные и формовочные инструменты, а также внутренние поверхности цилиндров двигателей. В этих случаях слой покрытия снижает трение скольжения, предотвращает атмосферную коррозию и восстанавливает размеры изношенных деталей.
Сам процесс прост, но требует дисциплины. Железный или стальной компонент подключается в качестве катода в электролите, содержащем хромовую кислоту (CrO3) и контролируемое количество сульфатного катализатора. При температуре ванны примерно от 50 до 60°C и плотности тока примерно от 30 до 60 А/дм² на поверхности осаждается металлический хром. Отложение не является совершенно однородным; он больше накапливается в углах и краях, чем в углублениях. Поэтому детали наносятся с небольшим превышением размера, а затем шлифуются до окончательного допуска по размерам. Типичная толщина твердого хрома новых деталей составляет от 20 до 120 мкм, а толщина ремонтного покрытия изношенных валов и шеек может достигать 250 мкм и более.
Одна практическая деталь, которая удивляет многих покупателей: хром не наносится хорошо на каждую стальную поверхность. Обычная углеродистая сталь обычно покрывается тонким слоем никеля перед окончательным слоем хрома. Причина в том, что хром, нанесенный непосредственно на неподготовленную сталь, может быть мутным, плохо прилипшим или неравномерным, иногда проявляясь в виде неоднородного слоя решетки, а не сплошного слоя. Никелевая пластина обеспечивает чистую и однородную основу для хрома. С точки зрения производства, большинство стальных деталей с «хромовым покрытием» на самом деле имеют никель-хромовое покрытие.
У твердого хромирования есть три хорошо известных недостатка. Во-первых, месторождение содержит сеть микроскопических трещин. Сеть трещин удерживает масло на скользящих поверхностях, что является преимуществом, но также создает пути для достижения корродирующими средами подложки. Во-вторых, водород, образующийся во время нанесения покрытия, может поглощаться сталью, а в сильно нагруженных пружинах или валах это может вызвать водородное охрупчивание; После нанесения покрытия компоненты запекаются при температуре от 150 до 200 ° C, чтобы облегчить его. В-третьих, в гальванической ванне используется шестивалентный хром, использование которого строго регулируется из-за его токсичности и стоимости утилизации. Во многих магазинах соблюдение экологических требований теперь составляет большую часть стоимости твердого хрома, чем стоимость электроэнергии. Эти ограничения объясняют, почему твердый хром, несмотря на свою долгую историю, не является автоматическим первым выбором для всех случаев износа.
Термодиффузионное хромирование: металлургическая связка вместо депозита
Когда покрытие не должно отслаиваться, когда температура эксплуатации слишком высока для слоя покрытия или когда скользящие и ударные нагрузки могут разрушить механически связанный слой, термодиффузионное хромирование является более надежным решением. Хромирование не оставляет хром на поверхности; это делает хром частью поверхности. Атомы хрома вводятся в решетку железа при высокой температуре, превращая внешний слой компонента в легированный хромом корпус с высоким содержанием карбида хрома.
Наиболее распространенный промышленный вариант – паковая цементация. Компонент упакован в порошковую смесь, содержащую хром или феррохром, инертный наполнитель, например оксид алюминия, и небольшое количество галоидного активатора, обычно хлорида аммония. Пакет нагревается до температуры от 900 до 1100°C, и активатор вступает в реакцию с образованием паров галогенида хрома, которые переносят хром на поверхность стали. Часть хрома адсорбируется и диффундирует внутрь, образуя зону диффузии твердого раствора. В углеродосодержащей стали углерод также диффундирует наружу и соединяется с поступающим хромом, образуя непрерывный реакционный слой карбида хрома непосредственно под внешней поверхностью. Таким образом, готовый корпус имеет две зоны: внешний карбидный слой, обеспечивающий чрезвычайную твердость, и внутреннюю диффузионную зону, которая воспринимает нагрузку и поддерживает карбидный слой.
Металлургическая связь является решающим отличием от гальванического покрытия. Поскольку корпус создается путем диффузии, не существует дискретной границы раздела, где покрытие могло бы отделиться, подрезать или отслоиться. Это делает хромированные компоненты пригодными для условий, в которых детали с покрытием выходят из строя: сильный скользящий контакт, локальное воздействие, термоциклирование и абразивные среды. Твердосплавный корпус с твердостью от 1400 до 2000 HV существенно тверже, чем твердое хромирование, и твердый корпус продолжает функционировать даже после того, как внешние несколько микрометров изнашиваются, поскольку диффузионная зона под ним остается легированной.
Термическая реактивная диффузия (ТРД) следует той же логике, но в качестве источника хрома используется ванна с расплавленной солью. Детали погружают в буровую ванну, содержащую хромсодержащие порошки, при температуре от 800 до 1050°С. Хром, прошедший через ванну, реагирует с углеродом подложки, образуя плотный, гладкий карбидный слой толщиной от 5 до 15 мкм. Деталь, которую исследователи неоднократно наблюдают, — это поведение железа во время TRD: атомы железа из подложки диффундируют наружу в растущее покрытие и заполняют поры, которые в противном случае остались бы в осажденном слое. В результате получается покрытие, которое является более плотным и непрерывным, чем покрытие, полученное простым осаждением. Этот механизм, подтвержденный в исследованиях покрытий из карбида хрома, объясняет, почему такие тонкие диффузионные слои противостоят истиранию и коррозии гораздо лучше, чем можно было бы предположить по их толщине.
Хромирование не лишено ограничений. Температуры процесса достаточно высоки, чтобы деформировать компоненты и изменить термическую обработку подложки, поэтому после этого детали обычно требуют окончательной закалки. Глубина гильзы при производстве ограничена примерно 10–100 мкм, иногда до 200 мкм при более длительных циклах. А поскольку для хромирования требуются печи периодического действия, контроль атмосферы и тщательная очистка пакета, стоимость одной детали выше, чем твердое хромирование. Он указывается, когда необходимы его эксплуатационные преимущества, а не как обработка поверхности по умолчанию.
Краткий обзор свойств хромированных железных поверхностей
Типичные свойства основных поверхностных систем на основе хрома суммированы ниже. Значения представляют собой диапазоны производства, а не гарантированные характеристики; окончательные цифры зависят от марки подложки, параметров процесса и термообработки.
| Поверхностная система | Твердость (HV) | Типичная толщина | Устойчивость к истиранию | Коррозионная стойкость | Приблизительная максимальная рабочая температура |
|---|---|---|---|---|---|
| Углеродистая сталь без покрытия | 150–350 | — | Низкий | Бедный | 400–500°С |
| Твердое хромирование | 700–1100 | 20–400 мкм | От умеренного до высокого | Умеренный | ~400°С |
| Хромированный диффузионный корпус | 1400–2000 | 10–100 мкм | Высокий | Хорошо во многих СМИ | 750–850°С |
| Покрытие HVOF из карбида хрома | 800–1300 | 100 мкм–2 мм | Высокий | Хорошо, когда запечатано | ~850°С |
| Высокий-chromium white cast iron (bulk) | 600–900 объемные, 1200–1600 карбиды | Полный раздел | Очень высокий | Хорошо в нейтральных и щелочных средах. | 500–600°С |
Три наблюдения определяют решения о покупке. Во-первых, системы диффузии и HVOF более тверды и устойчивы к окислению, чем твердый хром, что важно для деталей, которые нагреваются или подвергаются серьезному износу при скольжении. Во-вторых, коррозионная стойкость любого покрытия зависит от его непрерывности; микротрещины в хромировании становятся путями атаки, а беспористый диффузионный карбидный слой надежнее защищает подложку в агрессивных средах. В-третьих, каждое покрытие остается тонким по сравнению с изнашиваемой частью тяжелой детали. Единственный способ получить защиту от износа на основе хрома, измеряемую в миллиметрах, — это отлить весь компонент с высоким содержанием хрома.
Хромовое покрытие против литья с высоким содержанием хрома: две философии проектирования
При дроблении и измельчении вопрос «что такое хромовое покрытие на железе?» быстро становится практическим инженерным вопросом: должна ли изнашиваемая деталь иметь хромовое покрытие на стальном сердечнике или вся деталь должна быть изготовлена из сплава с высоким содержанием хрома? Оба подхода используют один и тот же элемент, но они основаны на противоположных предположениях о том, где находится защита.
Покрытие создает защитную оболочку над мягкой сердцевиной. Оболочка работает хорошо, пока служит, но износостойкость детали ограничена толщиной покрытия. При пробитии оболочки мягкая подложка обнажается, и износ резко ускоряется. В изнашиваемой детали дробилки полезная изнашиваемая часть часто составляет от 30 до 50 мм и более, прежде чем деталь будет подвергнута повороту или замене. Никакое покрытие не может обеспечить такой припуск на износ с экономической точки зрения. Это основная причина, по которой железо с хромовым покрытием не обнаруживается на дробящих забоях.
Отливка с высоким содержанием хрома решает проблему с другой стороны. Хром и углерод присутствуют по всему сечению детали. Белый чугун с высоким содержанием хрома обычно содержит от 12 до 30 процентов хрома и от 1,8 до 3,5 процента углерода. В процессе затвердевания и термообработки сплав образует твердые карбиды (Cr,Fe)7C3 в несущей матрице. По мере износа поверхности постоянно обнажаются свежие карбиды с той же твердостью, что и исходная поверхность. Припуск на износ определяется по всей толщине сечения детали, а не поверхностного слоя. Вот почему пластинчатые молоты ударных дробилок, молотковые дробилки и футеровки конусных дробилок, используемые в сложных условиях эксплуатации, изготавливаются в виде отливок с высоким содержанием хрома, а не в виде деталей с покрытием.
Ударные дробилки хорошо иллюстрируют эту мысль. Пластинчатые молоты и головки молотков подвергаются высокоэнергетическим ударам исходной породы, а также длительному скользящему истиранию. Материал должен противостоять разрушению при ударе и сопротивляться истиранию на длинной активной поверхности. Литейные предприятия уравновешивают эти противоположные требования за счет химического состава сплавов и термической обработки: высокое содержание хрома приводит к образованию большой объемной доли карбидов, а контролируемая термообработка повышает прочность матрицы. В результате получается компонент, который выдерживает месяцы производства, а не часы или дни, как деталь с покрытием. Разница в производительности — вот почему отливки с высоким содержанием хрома предпочтительны для изнашиваемых частей ударных дробилок поверх окрашенных или просто закаленных стальных поверхностей.
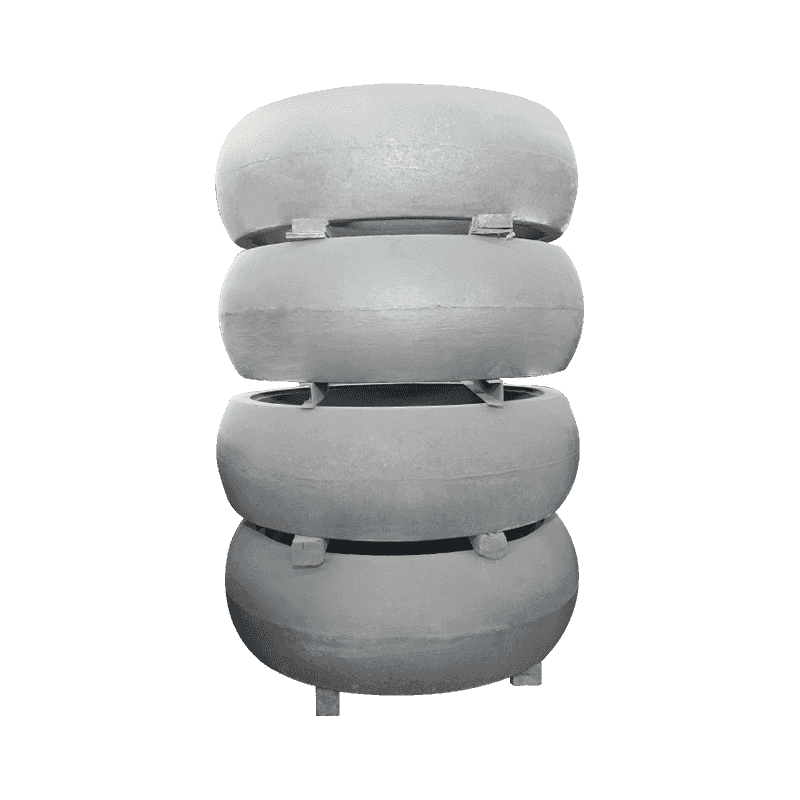
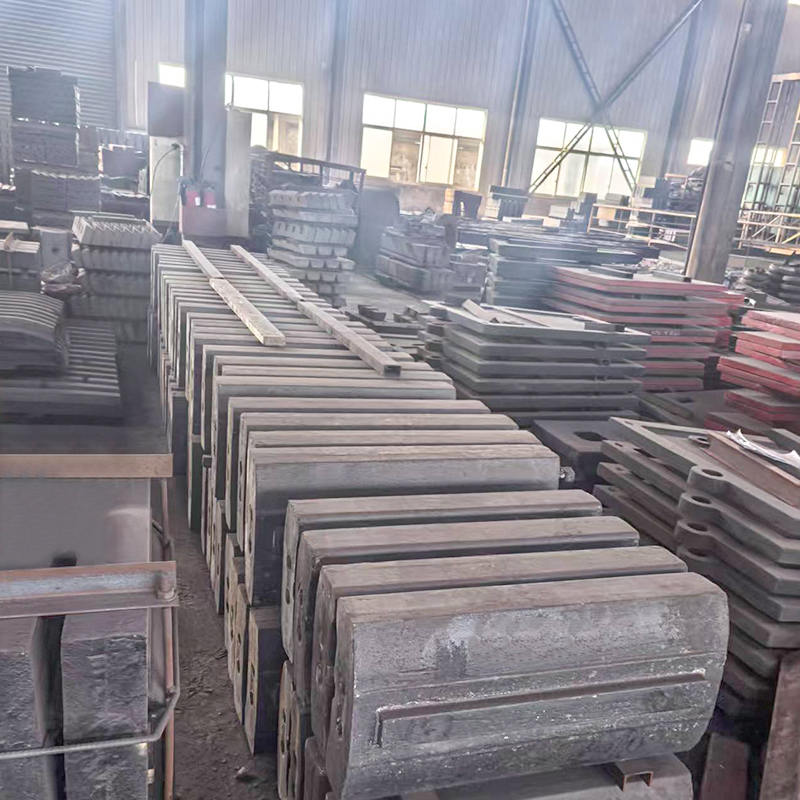 Высокий Chrome Plate Hammer for Impact Crusher Wear Parts Этот пластинчатый молоток изготовлен из чугуна с высоким содержанием хрома и обеспечивает полную защиту от твердого сплава. Его термообработанная матрица сочетает в себе прочность и стойкость к истиранию, что делает его пригодным для ударных дробилок, где детали с покрытием быстро выходят из строя. Посмотреть продукт →
Все это не означает, что хромовым покрытиям на железе нет места в обогатительном оборудовании. Покрытия защищают корпуса машин, валы, уплотнения и вспомогательные компоненты от коррозии и умеренного износа. Литье с высоким содержанием хрома защищает саму дробильную камеру. Решение между ними принимается путем сравнения требуемого допуска на износ, уровня энергии удара и стоимости тонны перерабатываемого материала. Обе технологии, используемые в правильном месте, продлевают срок службы оборудования и снижают эксплуатационные расходы.
Где железо с хромовым покрытием зарабатывает себе на жизнь
Тысячи промышленных компонентов используют хромовые покрытия, поскольку их проблемы с износом и коррозией неглубоки, но постоянны. В этих положениях слой хрома толщиной от 20 до 100 мкм увеличивает срок службы в несколько раз, а стоимость невелика по сравнению со стоимостью простоя.
Штоки гидроцилиндров – это хрестоматийный случай. Шток подвергается постоянному скольжению по уплотнениям, воздействию влаги и гидравлической жидкости, а также случайным ударам обломков и камней. Твердое хромирование придает стержню твердую, гладкую, устойчивую к ржавчине поверхность; при утрате хрома шток начинает течь и быстро изнашиваться. Покрытие восстанавливает поверхность и размеры стержня за небольшую часть стоимости нового стержня в сборе.
Еще одно классическое применение — отверстия цилиндров двигателя и поршневые кольца. Твердый хром удерживает масло в сети поверхностных трещин, что уменьшает истирание в критический период запуска. То же самое относится и к поршням компрессоров и пальцам крейцкопфов, где одновременно необходимы контролируемый износ скольжения и устойчивость к коррозии.
В бумажной, текстильной и полиграфической промышленности большие валки покрываются твердым хромом, чтобы обеспечить гладкую поверхность и противостоять абразивному воздействию бумаги, ткани или ракельных лезвий. Изношенные валки можно зачистить, повторно нанести покрытие и повторно отшлифовать, что намного дешевле, чем замена большого узла валков. Пластиковые формы и формовочные штампы хромируются для обеспечения освобождения, износостойкости и устойчивости к агрессивным газам, выделяемым нагретыми полимерами. Для инструментов, которые должны выдерживать высокие температуры и сильное истирание, хромирование или покрытие TRD обеспечивают более твердую поверхность с диффузионным соединением, которая противостоит захвату и сохраняет острую кромку.
Работа при высоких температурах — еще один сильный рынок диффузионных покрытий. Хромированные болты, сопла горелок, теплообменные трубки и приспособления печи устойчивы к окислению при температуре примерно до 800°C, поскольку поверхность, обогащенная хромом, образует устойчивую защитную окалину. Гальваническое или напыленное покрытие не может обеспечить такой же уровень защиты от окисления, поскольку его адгезия и легирование менее эффективны при температуре.
Граница между деталями с покрытием и отливками с высоким содержанием хрома становится видимой в тяжелом машиностроении. В вертикальной мельнице втулка ролика и футеровка стола работают на слое абразивного материала под высокими сжимающими и сдвиговыми нагрузками. Стальная гильза с покрытием быстро потеряет защитный слой, ведь припуск на износ под роликом измеряется миллиметрами в месяц. Однако втулка ролика с высоким содержанием хрома обеспечивает одинаковую защиту из карбида хрома по всей ее секции, а срок службы измеряется месяцами, а не днями. Вот почему операторы станков выбирают втулки и вкладыши роликов с высоким содержанием хрома вместо заменителей с покрытием.
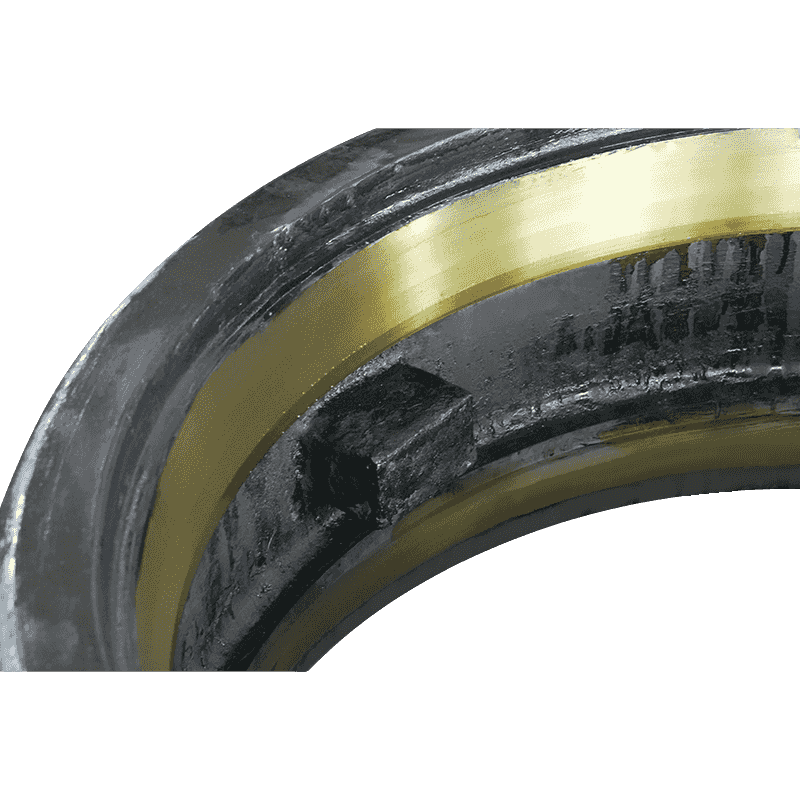 Высокий Chrome Roller Sleeve for Vertical Grinding Mill Эта втулка ролика представляет собой отливку с высоким содержанием хрома, обладающую износостойкостью по всей толщине. Оно разработано для тяжелых абразивных нагрузок в вертикальных мельницах и обеспечивает месяцы службы в условиях быстрого износа стальных гильз с покрытием. Посмотреть продукт →
Эта картина одинакова для всей отрасли: покрытия выигрывают, когда припуск на износ невелик и нагрузки контролируются; Отливки с высоким содержанием хрома выигрывают при большом припуске на износ и серьезных нагрузках.
Хромистые отливки в дробильном оборудовании: от защиты поверхности до сыпучего материала
Внутри дробилки защита на основе хрома осуществляется в виде объемных отливок, а не покрытий. Тот же химический состав хрома, который защищает поверхность в микронах, защищает камеру дробления в миллиметрах, когда весь компонент отлит из сплава с высоким содержанием хрома. Это различие является практическим ответом на первоначальный вопрос о хромовом покрытии железа, поскольку большинство исследователей на самом деле пытаются решить проблему износа в дробилке, мельнице или системе обработки материалов.
В ударной дробилке основными изнашиваемыми элементами являются пластинчатые молотки, установленные на роторе, часто называемые ударными стержнями. Их с высокой скоростью бросают в исходную породу, а их поверхности также подвергаются скользящему истиранию, когда материал выходит из дробильной камеры. Высокохромистые пластинчатые молоты с содержанием хрома примерно от 18 до 26 процентов и микроструктурой, богатой карбидами, являются стандартным выбором для обработки средних и твердых пород. Сетка из карбида хрома выдерживает строжку, а контролируемая термообработка матрицы предотвращает серьезные разрушения. Когда торцевая поверхность изнашивается, постоянно обнажаются свежие карбиды, и молот продолжает работать до тех пор, пока не израсходуется полезная секция.
Ударные дробилки с вертикальным валом (VSI) демонстрируют тот же принцип в другой конструкции. Материал ускоряется внутри ротора и выбрасывается наружу на наковальни или на самообразовавшийся пласт породы. Детали, которые контролируют и направляют поток, включая разделительный конус, который разделяет поступающий корм, пластины каналов потока, направляющие материал через ротор, и периферийные защитные пластины, облицовывающие камеру дробления, - все они подвергаются абразивному износу при скольжении и повторяющимся ударам. Эти компоненты отлиты из высокохромистого чугуна с зонами износа от 20 до 50 мм и более. Разделительный конус с высоким содержанием хрома значительно превзойдет стальную деталь с покрытием по цене за тонну, поскольку вся толщина отливки устойчива к износу, а не только поверхность.
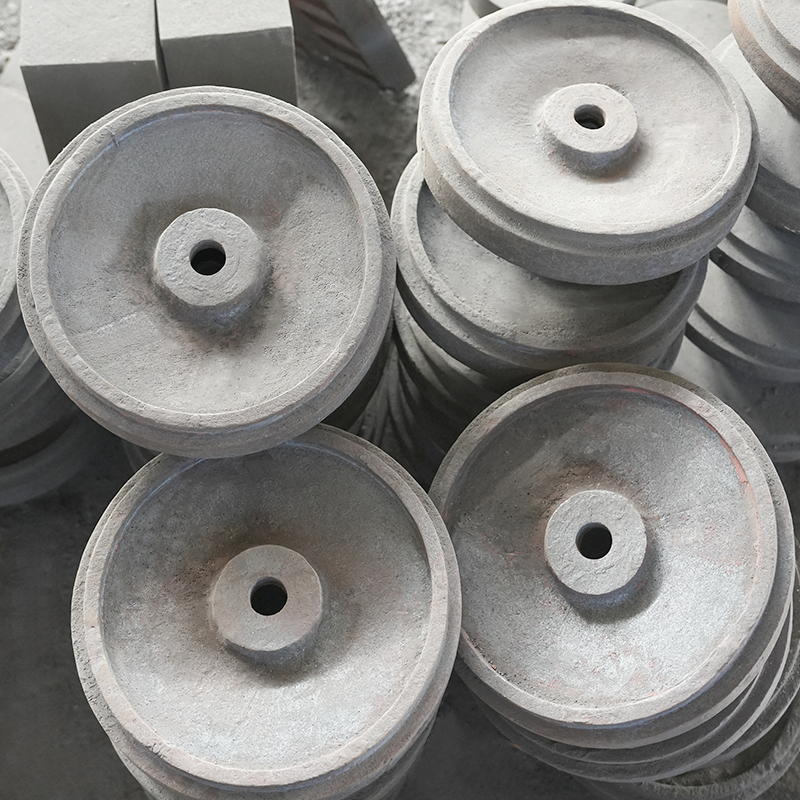 Делительный конус VSI Crusher с высоким содержанием хрома и толстой изнашиваемой секцией Этот разделительный конус для ударных дробилок с вертикальным валом отлит из высокохромистого чугуна с толстой защитной изнашиваемой частью. Он направляет поток сырья и противостоит истиранию при скольжении, превосходя по сроку службы стальные детали с покрытием по цене за тонну. Посмотреть продукт →
Дробильные стенки конусной дробилки и минометные стенки, щековые пластины щековой дробилки и молотки молотковой дробилки следуют той же логике. В этих компонентах решение не принимается между покрытием и отливкой; это между различными семействами литейных сплавов, в первую очередь чугуном с высоким содержанием хрома и аустенитной сталью с высоким содержанием марганца. Правильный выбор зависит от крупности сырья, твердости породы, энергии удара и абразивности руды. Сплавы на основе хрома доминируют там, где абразивный износ является контролирующим механизмом износа; марганцевая сталь доминирует там, где материал прочный и энергия удара очень велика. Подбор семейства сплавов в соответствии с реальным механизмом износа является одним из самых важных решений, которые может принять оператор карьера или шахты.
Практическое руководство по выбору защиты от износа на основе хрома
Независимо от того, имеет ли рассматриваемая деталь хромовое покрытие или отлита из сплава с высоким содержанием хрома, три правила предотвращают большинство ошибок при покупке: определить реальный механизм износа, проверить измеримые свойства и сравнить затраты на единицу продукции, а не цену за единицу продукции.
Механизм износа на первом месте. Скользящее истирание, строжка, удар, коррозия и окисление - каждый из них благоприятствует разной системе материалов. Если проблема заключается в ржавлении вала, который также скользит по уплотнению, проверенным решением является твердое хромирование. Если проблема заключается в высокотемпературном накипи на приспособлении печи, хромирование обеспечивает правильную защиту диффузионного типа. Если проблема заключается в прогрессирующей потере сечения на забое дробилки, то только объемная отливка с высоким содержанием хрома имеет достаточный припуск на износ. Выбор покрытия там, где требуется отливка, является самой дорогостоящей ошибкой в этой области, поскольку отказ повторяется после каждого цикла регенерации покрытия.
Для компонентов с покрытием покупатель должен запросить и проверить доказательства производства:
- Толщина покрытия. Используйте магнитный или вихретоковый датчик или металлографический разрез. Твёрдый хром должен быть от 20 до 400 мкм, а диффузный — от 10 до 100 мкм. Отчет о толщине покрытия от поставщика не является обязательным.
- Твердость. Траектория микротвердости по Виккерсу через поперечное сечение покрытия показывает фактическую твердость поверхности. Хромированная пластина должна иметь напряжение от 700 до 1100 HV; в случае диффузии карбида хрома напряжение должно быть выше 1400 HV.
- Адгезия и целостность. Покрытые металлом отложения не должны отслаиваться или отслаиваться при испытаниях на изгиб или термический удар. Диффузионный корпус не разъединится, но от чрезмерной нагрузки может треснуть. Отбраковывайте детали с видимыми трещинами, вздутиями или оголенной подложкой по краям.
- Устранение водородной хрупкости. В случае пружин и высокопрочных крепежных деталей убедитесь, что гальванический станок прокалил детали после нанесения покрытия. Пропуск этого шага приводил к сбоям в работе крепежа.
Для отливок с высоким содержанием хрома данные иные, но столь же конкретные:
- Химический сертификат, показывающий углерод, хром, кремний, марганец, молибден и другие легирующие элементы. Соотношение хрома и углерода определяет тип и объемную долю карбидов.
- Рекорд твердости и термообработки. Объемная твердость белого чугуна с высоким содержанием хрома обычно составляет от 600 до 900 HV, а карбидная фаза тверже. Термическая обработка определяет качество матрицы и, следовательно, ударную вязкость.
- Соответствие геометрии и опыт литейного производства. Изнашиваемые детали должны соответствовать конструкции OEM по монтажным размерам, весу и балансировке; Опытный завод по производству быстроизнашивающихся деталей проверяет их соответствие реальной модели дробилки. Например, компания Nantong Haoshun Casting в течение 21 года производит изнашиваемые детали с высоким содержанием хрома и марганца на заводе площадью более 20 000 квадратных метров и экспортирует их в более чем десять стран, что дает ей практическую справочную базу для распространенных марок дробилок и типов горных пород.
Наконец, сравнивая семейства материалов, помните о классическом компромиссе: аустенитная сталь с высоким содержанием марганца затвердевает под воздействием удара и является правильным выбором для очень высоких ударных нагрузок и низкого истирания; Материалы на основе хрома являются правильным выбором, когда абразивный износ контролирует скорость износа. Решение настолько распространено, что практическая справка по отливки из высокомарганцевой стали по сравнению с отливками из хрома стоит проконсультироваться перед окончательной доработкой какой-либо спецификации. Выбор неправильного семейства сплавов будет доминировать над всеми другими факторами стоимости.
Ключевые выводы
Хромовое покрытие на железе представляет собой тонкий, богатый хромом поверхностный слой, который улучшает твердость, износостойкость, коррозионную стойкость или стойкость к окислению. Его производят методом гальваники, термодиффузии или термического напыления, и каждое семейство имеет четко определенный диапазон толщины, твердости и долговечности.
Хромированные покрытия являются правильным решением для деталей машин, припуск на износ которых составляет доли миллиметра: гидравлические штоки, цилиндры двигателей, валы, валки, формы, инструменты и высокотемпературные приспособления. В таких случаях деталь с покрытием может прослужить в несколько раз дольше, чем деталь без покрытия, при небольших дополнительных затратах.
Для дробильно-измельчительного оборудования ту же химию хрома лучше всего обеспечить посредством объемных отливок с высоким содержанием хрома, поскольку требуемый припуск на износ измеряется в миллиметрах. Решение определяется тремя практическими факторами: механизмом износа, толщиной материала, которым можно пожертвовать, и стоимостью тонны продукции. Покрытие никогда не следует выбирать там, где требуется объемная отливка.
При покупке проверьте измеримые показатели: толщину и твердость покрытия деталей с покрытием; записи по химическому составу, твердости и термообработке литых изнашиваемых деталей. Используйте поставщика с проверенным опытом работы с конкретным типом компонентов и стабильным качеством и сравнивайте альтернативы по эксплуатационным затратам на тонну, а не по начальной цене. Такой подход превратит абстрактный вопрос о том, что такое хромовое покрытие на железе, в конкретную, прибыльную спецификацию.
Предыдущий пост
Зачем добавляют марганец в сталь: практическое применение, выбор, характеристики и
Следующий пост
Типы облицовочных пластин: материалы, применение и как выбрать правильный
Связанные продукты



-
- Телефон:
-
+86 182 6058 7168
+86 (0) 513 6890 5666
-
- Электронная почта:
- [email protected]
-
- Адрес:
- Индустриальный парк Вангао, город Хаймен, город Нантон, провинция Цзянсу, Китай
-
- СМИ:

