 English
 русский
 عربى
Главная / Новости / Новости отрасли / Типы облицовочных пластин: материалы, применение и как выбрать правильный
Типы облицовочных пластин: материалы, применение и как выбрать правильный
Специалист по техническому обслуживанию на заводе по производству заполнителей в бассейне Сычуани открыл щековую дробилку первичного дробления после необычно короткого интервала технического обслуживания и обнаружил, что неподвижная щековая пластина изношена в нижней трети. Плита гильзы проработала всего лишь 400 часов, в то время как ранее выбранная марка обычно отработала на той же машине более 800 часов. В дробилке ничего не изменилось. Питание изменилось: яма переместилась в более твердый и абразивный песчаник, а тип облицовочной плиты, который имел смысл для старых месторождений известняка, никогда не выживал в новых условиях.
Подобные сцены в какой-то момент разыгрываются почти на каждом карьере, шахте или предприятии по переработке отходов. Именно поэтому возникает вопрос: «Какие существуют типы облицовочных пластин?» заслуживает серьезного ответа. В дробильно-размольных машинах футеровка является сменным изнашиваемым элементом, защищающим конструкцию машины от прямого контакта с породой, рудой или вторсырьем. Он также определяет геометрию камеры дробления, влияет на градацию продукта и форму частиц, а также устанавливает интервал между плановыми остановками на техническое обслуживание.
Короткий ответ заключается в том, что пластины гильзы делятся на три семейства материалов — сталь с высоким содержанием марганца, чугун с высоким содержанием хрома и стали с промежуточным сплавом, такие как хром-молибден-ниобиевые марки, — и каждое семейство далее делится на конфигурации, предназначенные для конкретных типов машин, методов монтажа и механизмов износа. Правильный тип — не самый сложный и не самый дорогой вариант. Это тот, который соответствует доминирующему механизму износа, энергии удара, присутствующей в машине, характеристикам загружаемого материала и целевой стоимости операции на тонну. Когда эти переменные совпадают, облицовочная пластина может прослужить в два раза дольше, чем неправильно указанная деталь, которая снаружи выглядела идентично.
Что делает лайнер и почему тип имеет значение
Прежде чем сравнивать типы, полезно уточнить, что на самом деле делает футеровочная плита в контуре дробления. В щековой дробилке неподвижные и подвижные щековые пластины образуют стенки камеры и передают дробящую силу на раму. В конусной дробилке дробящая стенка (оболочка) и стенка раствора (вогнутая) создают кольцевую полость, которая преобразует эксцентрическое вращение в разрушение породы при сжатии. В ударной дробилке футеровочные пластины действуют как наковальни, которые воспринимают кинетическую энергию ротора и заставляют материал разрушаться при контакте. В ударной дробилке с вертикальным валом (VSI) проточный канал и периферийные защитные пластины управляют ускорением и выпуском материала. В любом случае хвостовик является границей между механической энергией и породой.
Поскольку этот интерфейс испытывает разные комбинации давления, скольжения и удара, механизмы износа различаются. Доминируют четыре механизма. Строжковое истирание происходит, когда острые фрагменты породы врезаются в поверхность под сильным напряжением, прорезая значительные канавки и смещая металл; это типично для щековых пластин, обрабатывающих грубый корм. Истирание при высоких нагрузках происходит, когда частицы дробятся между двумя противоположными поверхностями, как в конусной дробилке; металлическая поверхность многократно сдавливается и натирается мелкими осколками. Истирание скольжением с низким напряжением происходит, когда материал движется по поверхности под сравнительно низким давлением, непрерывно царапая ее; это часто встречается в точках передачи и компонентах ротора VSI. Ударная эрозия — это многократное ударение по поверхности частиц, движущихся с высокой скоростью, удаляющих металл посредством микрорезания и пластической деформации.
Каждый механизм предпочитает свой тип вкладыша. Пластина, которая устойчива к строжному истиранию за счет наклепа, не обязательно будет противостоять скользящему истиранию при низких напряжениях, поскольку механизм наклепа никогда не срабатывает. Пластина с твердыми карбидами, противостоящая истиранию при скольжении, может быстро треснуть в ударной камере. Вот почему классификация материалов облицовочных пластин не является академической деталью; это основная практическая переменная, доступная команде технического обслуживания.
Стоимость — еще одна причина, по которой тип имеет значение. Облицовочная плита, которая стоит на 20 процентов дороже, но служит в два раза дольше, обычно выигрывает в пересчете на тонну, если она не увеличивает время замены. И наоборот, дешевая пластина, вышедшая из строя преждевременно, может стать самой дорогой деталью на заводе, поскольку стоимость замены включает в себя деталь, кран, бригаду и производственные потери - часто в несколько раз превышающую цену детали. Поэтому выбор правильного типа является одним из самых важных решений при обслуживании оборудования.
Типы облицовочных пластин по составу материала
Материал является основной классификацией пластин гильзы, поскольку он напрямую определяет твердость, ударную вязкость и режим износа, с которым может работать деталь. Три семейства сплавов охватывают подавляющее большинство пластин футеровок дробилок и мельниц, при этом в определенных зонах используется несколько специальных материалов.
Высокомарганцевая сталь (Сталь Гадфилда)
Сталь с высоким содержанием марганца — это традиционная упрочняемая аустенитная сталь, используемая в изнашиваемых деталях дробилок. Обычно он содержит от 12 до 14 процентов марганца и от 1,0 до 1,2 процента углерода, что придает ему полностью аустенитную структуру при комнатной температуре. Когда поверхность ударяется о камень, аустенит локально превращается в более твердый, деформационно-упрочненный слой. Рабочая поверхность может повышаться от начальной твердости примерно 180–220 HB до наклёпанной 450–550 HB, при этом сердцевина остаётся прочной и пластичной.
Такое поведение делает сталь с высоким содержанием марганца выбором по умолчанию для ударных операций строжки. В щековых дробилках неподвижные и подвижные щековые пластины почти всегда изготовлены из стали с высоким содержанием марганца. В конусных дробилках дробящая стенка и стенка раствора обычно также изготавливаются из стали с высоким содержанием марганца, поскольку камера дробления создает сильную ударную нагрузку в сочетании со сжатием. В ударных дробилках с горизонтальным валом пластины ударной футеровки, воспринимающие удар от ротора, также обычно отливаются из стали с высоким содержанием марганца, поскольку они испытывают наибольшую энергию удара в машине. Тот же материал, слегка модифицированный хромом или молибденом, используется в больших циркулярных и конусных дробилках, перерабатывающих более твердые руды. Более глубокий взгляд на свойства и сорта, используемые в промышленности, представлен в Наша информация о свойствах, марках и использовании отливок из стали с высоким содержанием марганца .
Ограничения использования стали с высоким содержанием марганца проявляются в тех случаях, когда энергия удара слишком мала, чтобы вызвать деформационное упрочнение. Если исходный материал мелкий и относительно мягкий, поверхность никогда не достигает закаленного состояния, и пластина изнашивается за счет медленного истирания. В таких условиях более твердый материал с уже существующими карбидами переживет его.
Чугун с высоким содержанием хрома
Белый чугун с высоким содержанием хрома является еще одним основным семейством материалов для износостойких пластин. Он содержит примерно от 18 до 28 процентов хрома и от 2,5 до 3,5 процентов углерода, образуя твердые карбиды хрома типа M7C3 в металлической матрице. Эти карбиды имеют твердость примерно от 1200 до 1600 HV, что намного тверже кварца во многих исходных материалах, и они придают отливке превосходную устойчивость к скольжению и абразивному истиранию. Термическая обработка высокохромистого чугуна включает аустенизацию с последующей закалкой на воздухе или в масле и многократными стадиями отпуска для образования мартенситной матрицы вокруг карбидов.
Поскольку материал имеет высокую твердость, но относительно низкую ударную вязкость, он подходит для применений, в которых механизм износа в основном является эрозионным или царапающим, а не сильным ударом. Это стандартный материал для пластинчатых молотков ударных дробилок, где ротор ускоряет удар молотков по материалу, а износ представляет собой смесь ударов и высокоскоростного скольжения. Это также основной выбор для изнашиваемых деталей дробилок VSI, таких как разделительный конус, пластины проточных каналов и периферийные защитные пластины, где частицы движутся с высокой скоростью по поверхности. В вертикальных мельницах для изготовления втулок валков и футеровок столов применяется высокохромистый чугун, поскольку слой материала создает режим измельчения-истирания, а не режим тяжелых ударов.
Компромисс прост. Чугун с высоким содержанием хрома в правильных условиях противостоит истиранию значительно лучше, чем марганцевая сталь, но он не выдерживает высоких ударных нагрузок или сильного термического удара. Если корм содержит кусочки слишком большого размера, которые ударяются непосредственно о футеровку, риск растрескивания возрастает. При правильном положении срок службы увеличивается в несколько раз по сравнению с марганцевой сталью.
Хром-молибден-ниобиевая легированная сталь
Между двумя доминирующими семействами находится группа низколегированных и среднелегированных сталей. В сталь из хром-молибден-ниобиевого сплава добавляются небольшие количества молибдена и ниобия, которые улучшают структуру зерен и изменяют распределение карбидов. В результате получается сталь с лучшей вязкостью, чем у высокохромистого чугуна, и лучшей стойкостью к истиранию, чем простая углеродистая сталь, с промежуточным уровнем твердости, который часто регулируется посредством термообработки.
Это семейство материалов появляется там, где ни чистый марганец, ни чистый хром с высоким содержанием хрома не являются идеальными. Например, футеровки корпусов шаровых мельниц и автогенных мельниц должны противостоять как воздействию мелющей шихты, так и абразивному скольжению суспензии; вкладыш Cr-Mo-Nb достаточной толщины и твердости может обеспечить сбалансированное сочетание прочности и срока службы. Тот же подход используется для облицовки желобов и переходных зон дробилок, где воздействие умеренное, но истирание продолжается.
Другие материалы облицовочной пластины
В спецификации вкладыша указано несколько дополнительных материалов. Пластины с наплавкой из карбида хрома (CCO) состоят из основы из мягкой стали со сварным наплавочным слоем из карбида хрома. Они практичны для желобов, бункеров, передаточных желобов и облицовки бункеров, их можно легко разрезать и сваривать на месте. Они не являются заменой литого марганца или хрома в камере дробления, поскольку толщина накладки ограничена, а основанию не хватает жесткости, необходимой при разрушающих нагрузках.
Резиновые и керамические плиты выборочно используются в зонах передачи конвейера и зонах разгрузки силосов, где износ скользящий и удары невелики. Листы из углеродистой стали или конструкционной стали, иногда называемые плитами облицовки туннелей в гражданском строительстве, представляют собой совершенно другое семейство продуктов; они служат опорой на земле, а не защитой от износа. Это различие имеет значение при сравнении предложений, поскольку структурные облицовочные пластины не рассчитаны на стойкость к истиранию и быстро выйдут из строя, если их установить в условиях износа.
| Недвижимость | Сталь с высоким содержанием марганца | Чугун с высоким содержанием хрома | Легированная сталь Cr-Mo-Nb |
|---|---|---|---|
| Типичный состав | 12-14% Мn, 1,0-1,2% С | 18-28% Ср, 2,5-3,5% С | Добавки Cr-Mo-Nb в легированную сталь |
| Начальная твердость | 180-220 хб | 450-650 HB в зависимости от грейда | 300-420 НВ после термообработки |
| Твердость после наклепа | 450-550 ГБ | Минимальное упрочнение | Ограниченное упрочнение |
| Ударная вязкость | Высокий | Низкий | Умеренный |
| Преобладающая износостойкость | Строжка, ударное истирание при высоких нагрузках | Скользящее, шлифовальное истирание | Комбинированное воздействие и истирание |
| Типичные компоненты | Щековые пластины, конусные вкладыши, ударные пластины | Пластинчатые молотки, детали VSI, роликовые втулки | Мельничные футеровки, футеровки желобов |
| Свариваемость в полевых условиях | Ограничено, требуются специальные процедуры | Очень ограничено, необходим сильный предварительный нагрев | Хорошо со стандартными процедурами |
Таблица упрощает более широкий спектр запатентованных сплавов, но отражает логику выбора, которая определяет большинство решений по пластинам для гильз.
Типы облицовочных пластин по конфигурации и способу монтажа
Материал сам по себе не определяет тип пластины вкладыша. Один и тот же сплав может быть отлит плоским, профилированным, скреплен болтами или клином, и каждая конфигурация меняет поведение пластины в эксплуатации и скорость ее замены.
Плоские износостойкие вкладыши
Плоские облицовочные пластины — это простые непрофилированные пластины, используемые там, где основной функцией является простая защита поверхности. Они преобладают над футеровками лотков, футеровками бункеров и опорными поверхностями рам дробилок за основными зонами износа. Их геометрия проста, стоимость сырья невелика, а замена осуществляется быстро. Ограничением является то, что плоская пластина не обеспечивает облегчения потока материала; если большой камень ударяется о него под углом, сила поглощается на небольшой площади, и поверхность может быстро расколоться или образовать бороздки.
Изготовленные по индивидуальному заказу и профилированные вкладыши
Профилированные футеровочные пластины имеют форму, позволяющую контролировать путь материала и улучшать дробящее действие. Плита щековой дробилки может быть отлита с гофрированным или зубчатым профилем, что увеличивает сцепление с кормом и позволяет получить более однородный продукт. Футеровка конусной дробилки меняет свое сечение с крупного вверху на мелкое на выходе, а весь профиль камеры выполнен в виде кривой, а не прямой конусности. Пластины футеровки ударной дробилки иногда имеют ступенчатые или зубчатые формы, чтобы обнажить многочисленные ломающиеся кромки по мере износа пластины. Эти нестандартные формы отливаются, а не обрабатываются на станке, поэтому качество модели и качество литья имеют такое же большое значение, как и химический состав сплава.
Композитные вкладыши и вкладыши с подложкой
Композитные облицовочные пластины сочетают в себе более одного материала в одном узле. Распространенной версией является стальной вкладыш с резиновой подкладкой, в котором стальная изнашиваемая поверхность соединена с резиновым слоем, который поглощает удары и снижает шум; они используются на мельницах и в передаточных зонах, где вибрация является проблемой. Другая композитная конструкция представляет собой стальную опорную пластину с накладкой из карбида хрома, наносимую в качестве наплавочного слоя на поверхность, подверженную износу. Композитные вкладыши полезны там, где один сплав не может обеспечить одновременно структурную жесткость и износостойкость, но они создают поверхность соединения, которая может выйти из строя, если материал основы не подходит для рабочей температуры.
Методы крепления: болтовое крепление, приварное крепление и клиновая посадка.
Вкладыши с болтовым креплением используют сквозные отверстия или резьбовые шпильки для крепления пластины к раме или корпусу машины. Их легко проверять и заменять, а также они позволяют предварительно просверлить пластину в литейном цеху. Однако отверстия под болты создают концентрацию напряжений и потенциальные пути утечек, а ослабленный болт может привести к смещению пластины и ускоренному износу. Конструкция с болтовым креплением обычно используется в боковых ограждениях щековых дробилок, футеровках рамы и многих футеровках корпусов мельниц.
Приварные вкладыши привариваются непосредственно к конструкции из мягкой стали. Пластины из углеродистой и легированной стали можно сваривать стандартными методами, поэтому приварные пластины CCO популярны в желобах и бункерах. Сталь с высоким содержанием марганца и чугун с высоким содержанием хрома нельзя сваривать в полевых условиях без специальных процедур и предварительного нагрева, поэтому они почти никогда не используются в качестве приварных пластин в дробилках.
Облицовки с клиновым и коническим креплением являются стандартом для дробящих стенок конусных дробилок и стенок из раствора. Мантия удерживается конусом головки, а вогнутая часть удерживается верхним подшипником и стопорным кольцом. Никакие болты не проходят через вкладыш, поэтому вся секция доступна для износа. В дробилках VSI пластины проточного канала и периферийные защитные пластины фиксируются зажимами или фланцами, а разделительный конус располагается сверху ротора. Время замены вкладыша с клиновой посадкой сильно зависит от посадки вкладыша на его седло; гильза, которая раскачивается из-за поврежденной основы, выйдет из строя гораздо раньше, чем в противном случае прослужит сплав.
С точки зрения технического обслуживания способ монтажа определяет продолжительность замены, необходимые инструменты и риск повреждения седла машины. Быстрый осмотр болтов старого вкладыша, материала подкладки или контактной поверхности седла дает почти столько же диагностической информации, сколько и сам характер износа.
Типы облицовочных пластин в зависимости от применения оборудования
Футеровочные пластины всегда устанавливаются на конкретную машину, и тип машины говорит вам больше о правильной категории, чем любое общее описание. В следующих разделах описаны стандартные типы пластин гильзы, имеющиеся в каждом основном семействе машин.
Облицовочные пластины щековой дробилки
В щековой дробилке используются три набора футеровочных пластин: фиксированная щековая пластина (неподвижная матрица), подвижная щековая пластина (поворотная матрица) и боковые защитные пластины (щековые пластины). Неподвижные и подвижные щековые пластины несут основную дробящую нагрузку и почти всегда отлиты из марганцовистой стали с зубчатым, рифленым или гладким профилем в зависимости от крупности сырья и желаемой формы продукта. Боковые ограждения защищают раму от камней, скатывающихся по стенкам камеры; они изнашиваются медленнее, чем пластины челюстей, и часто являются симметричными, поэтому их можно менять местами или переворачивать для продления срока службы.
Рисунок износа на пластине челюсти рассказывает подробную историю. Сильный износ нижней части обычно указывает на плотную посадку на закрытой стороне или на слишком мелкую фракцию в корме; Самый сильный износ в верхней части предполагает слишком большую подачу, которая не позволяет сложному движению челюсти эффективно ее сломать. Когда пластина щеки трескается, а не изнашивается, первыми подозреваемыми являются размер подачи, превышающий номинальное отверстие станка, недостаточная поддержка со стороны рамы или выбор сплава с низкой вязкостью. Для карьеров, работающих со стандартной сжимаемой породой, эталонным типом остается фиксированная щека из высокомарганцовистой стали с правильно подобранным профилем.
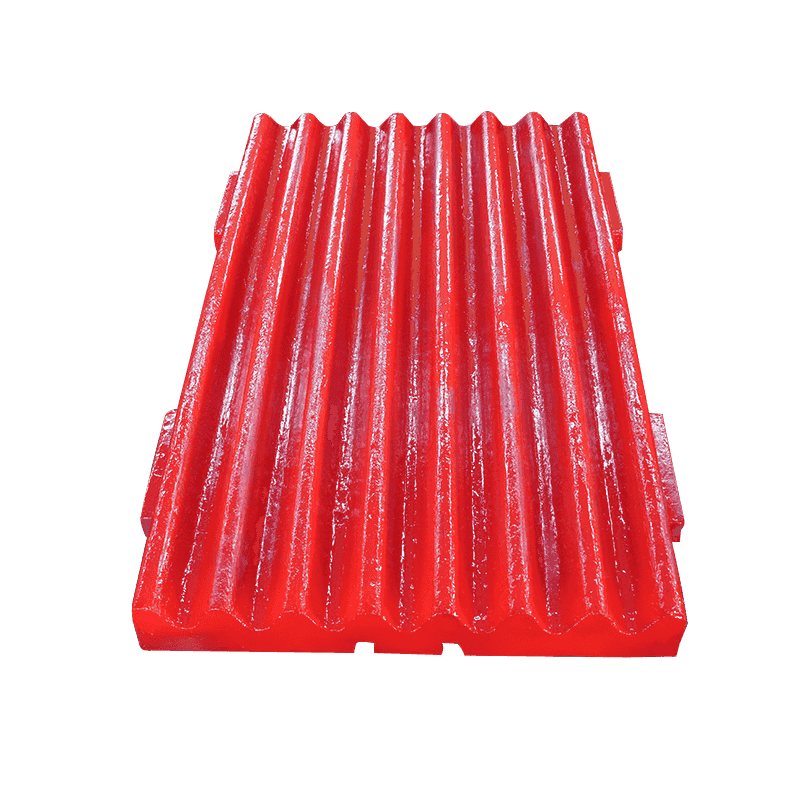
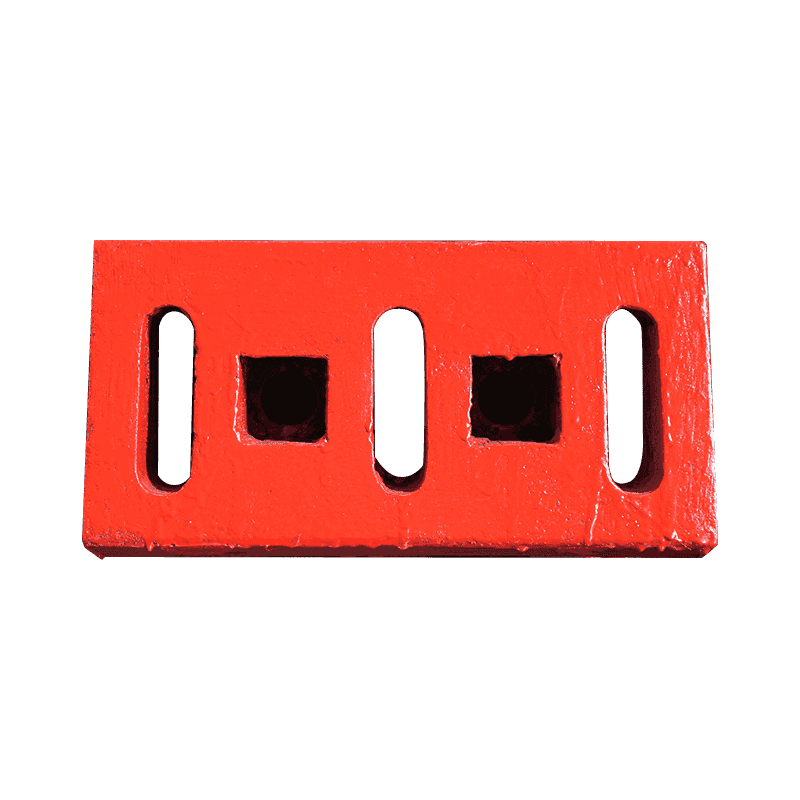
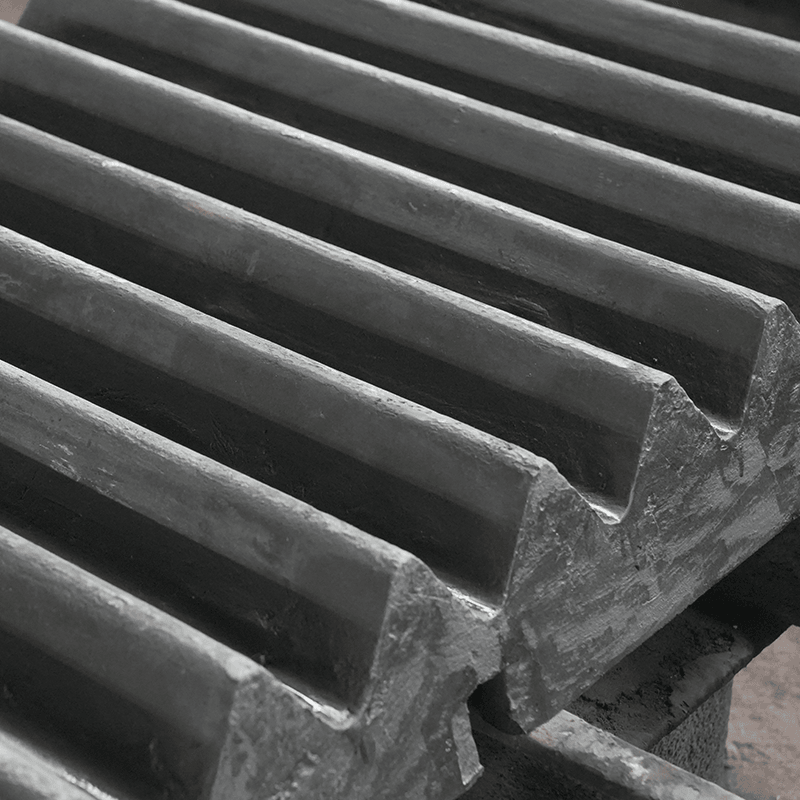 Сталь с высоким содержанием марганца Fixed Jaw Plate for Jaw Crushers Эта пластина с фиксированной щекой является эталонной изнашиваемой деталью для стандартного дробления горных пород сжатием. Его профиль и конструкция из марганцевой стали подходят для карьеров, которым требуется надежная износостойкость и правильная геометрия камеры. Посмотреть продукт →
Пластины футеровки конусной дробилки
В конусной дробилке футеровочными пластинами являются дробящая стенка (оболочка), закрывающая дробящий конус, и растворная стенка (вогнутая), обрамляющая верхнюю раму. Вместе они образуют камеру дробления, профиль которой, настройка открытой и закрытой сторон определяют распределение продукта по размерам. Обе детали обычно изготавливаются из стали с высоким содержанием марганца, часто с небольшими добавками хрома, молибдена или никеля для повышения твердости без ущерба для ударной вязкости при обработке абразивных или высокопрочных горных пород.
Конусные вкладыши крепятся без болтов. Сдавливающая стенка удерживается за счет конической посадки на оголовке, а стенка из раствора - за счет верхнего кольца; основа из смолы или цинка заполняет пространство между вкладышем и корпусом, обеспечивая равномерную передачу нагрузки. Выбор камеры отличается от выбора материала: стандартные камеры предназначены для грубой подачи, камеры с короткой головкой — для тонкой подачи, а профиль гильзы меняется в течение всего срока службы детали. Поскольку футеровка не является реверсивной и ее геометрия определяет продукт, график большинства операций меняется в зависимости от остаточной толщины в зоне разгрузки, а не от визуального износа загрузочного отверстия.
Футеровочные пластины ударной дробилки (HSI)
В ударных дробилках с горизонтальным валом используется несколько типов футеровок. Ударные футеровочные пластины, иногда называемые отбойными пластинами или ударными фартуками, установлены на корпусе дробилки и образуют наковальни, о которые ударяются ротор и порода. Обычно их отливают из стали с высоким содержанием марганца, поскольку они подвергаются наибольшему динамическому воздействию в машине. В некоторых конструкциях используется ступенчатый или регулируемый фартук, который можно перемещать ближе или дальше от ротора для контроля размера продукта. Футеровочные пластины за областью ротора защищают корпус от отскока материала и часто представляют собой плоские детали с болтовым креплением из хромистого сплава или легированной стали.
Пластинчатые молотки, также называемые ударными стержнями, изнашиваются вместе с системой вкладышей. Во многих ударных дробилках молотки с высоким содержанием хрома сочетаются с ударопрочными футеровочными пластинами с высоким содержанием марганца: молот наносит удар и изнашивается при высокоскоростном ударе, в то время как футеровка принимает на себя накопленный удар материала, который рикошетит от ротора. Комбинация работает хорошо, потому что каждый компонент подвергается разному сочетанию ударов и истирания. Когда дробилка обрабатывает сырье для сноса, содержащее арматуру, ударные плиты футеровки должны выдерживать случайные сильные удары от металлических частей, что еще больше способствует использованию марганцевой стали для фартуков.
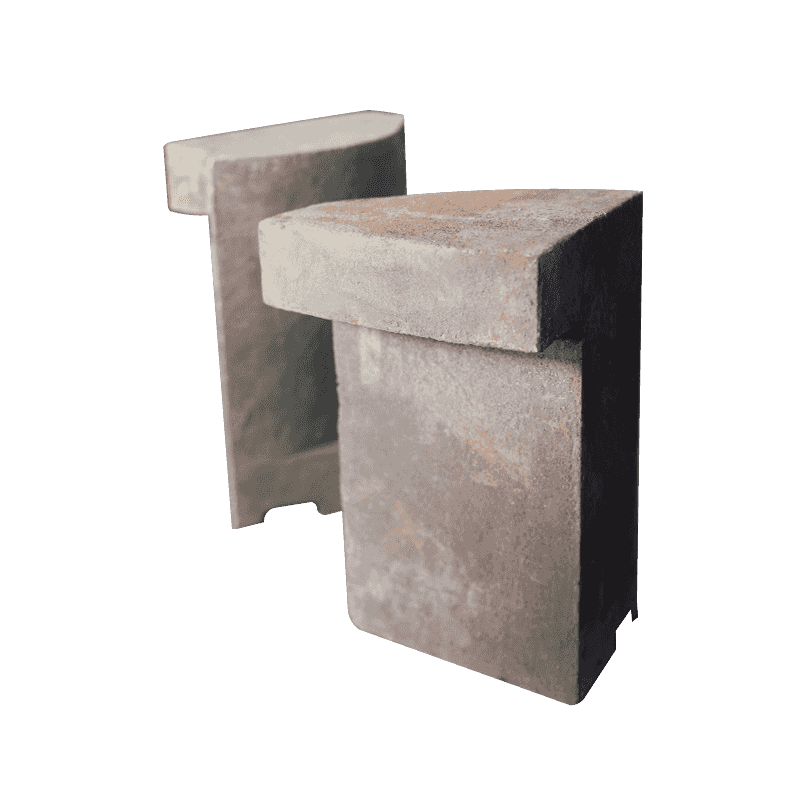
 Сталь с высоким содержанием марганца Impact Lining Plate for Impact Crushers Разработанная для того, чтобы выдерживать рикошетные удары и случайные удары металла в ударных дробилках, эта футеровочная плита из марганцевой стали хорошо сочетается с молотками с высоким содержанием хрома для абразивной подачи или подачи материалов для сноса. Посмотреть продукт →
Облицовочные пластины дробилки VSI
Ударные дробилки с вертикальным валом работают по другому принципу: материал ускоряется ротором и отбрасывается на неподвижную наковальню или пласт породы. Изнашиваемые детали подвергаются воздействию высокоскоростных потоков частиц, поэтому доминирующим механизмом является эрозионное скольжение, а не сильное сжатие. Разделительный конус, расположенный над ротором и направляющий корм в отверстия ротора, подвержен сильному износу при скольжении, а также некоторым ударам со стороны питающей колонны. Пластины проточных каналов проводят породу через каналы ротора и изнашиваются в результате высокоскоростного истирания. Периферийные защитные пластины выстилают камеру дробилки и поглощают удары выброшенных частиц.
Чугун с высоким содержанием хрома является стандартным материалом для всех этих деталей VSI. Металлу необходима достаточная твердость, чтобы противостоять царапинам, создаваемым высокоскоростными частицами, и достаточная толщина сечения, чтобы выдержать постоянную эрозию. Сталь с высоким содержанием марганца редко используется в роторе VSI, поскольку механизм наклепа требует сжимающего воздействия, а не скользящего эрозионного контакта, характерного для потока частиц. В некоторых дробилках VSI используются вставки из карбида вольфрама или композитные износостойкие пластины в зонах наибольшего износа, но базовые футеровочные пластины почти всегда представляют собой отливки с высоким содержанием хрома.
 Высокий Chromium Flow Channel Plate for Vertical Shaft Impact Crushers Эта пластина с каналами потока направляет породу через ротор VSI и противостоит высокоскоростному абразивному скольжению. Чугун с высоким содержанием хрома выдерживает эрозионный режим внутри каналов ротора. Посмотреть продукт →
Футеровочные пластины мельницы
Помимо дробления, типы футеровочных пластин применяются и в мельницах. В вертикальной валковой мельнице используются роликовая гильза и футеровка стола, обычно отлитые из чугуна с высоким содержанием хрома, поскольку на мельнице создается устойчивое давление прокатки и абразивное скольжение, а не резкий удар. В шаровой или стержневой мельнице используются обечайки и торцевые футеровки, которые должны защищать корпус мельницы от воздействия мелющей шихты. Эти вкладыши отливаются из стали с высоким содержанием марганца, стали из сплава хрома, молибдена и ниобия или из чугуна с высоким содержанием хрома, в зависимости от размера среды, скорости вращения и абразивности руды. Применяется та же логика: сопоставьте материал с режимом износа, а профиль футеровки сопоставьте с подъемным и каскадным действием мельницы.
| Машина | Компоненты облицовочной пластины | Типичный материал | Доминирующий режим ношения |
|---|---|---|---|
| Щековая дробилка | Фиксированная пластина челюсти, подвижная пластина челюсти, боковые ограждения | Высокий manganese steel | Строжка, сжатие |
| Конусная дробилка | Сокрушительная стена, минометная стена | Высокий manganese steel, sometimes Cr-Mo alloyed | Сжатие, истирание под высокими нагрузками |
| Ударная дробилка (HSI) | Ударные облицовочные плиты | Высокий manganese steel | Высокий-impact crushing |
| Ударная дробилка (HSI) | Пластинчатые молотки | Высокий chromium cast iron | Ударное и скользящее истирание |
| VSI дробилка | Разделительный конус, проточные пластины, периферийные защитные пластины | Высокий chromium cast iron | Эрозионная скользящая абразия |
| Вертикальная валковая мельница | Роликовая втулка, подкладочные пластины стола | Высокий chromium cast iron | Шлифовка истиранием |
| Шаровая или стержневая мельница | Вкладыши корпуса, концевые вкладыши | Сплав Cr-Mo-Nb, с высоким содержанием Mn или с высоким содержанием Cr | Ударное и скользящее истирание |
Как подобрать тип пластины футеровки к условиям эксплуатации
Не существует универсального лучшего типа пластины футеровки. Правильный выбор зависит от четырех факторов: свойств подачи, энергии удара внутри машины, преобладающего механизма износа и экономической цели операции.
Уровень энергии удара
Энергия удара – это первый фильтр. Если машина производит сильный, концентрированный удар – например, в нижней части щековой дробилки, в эксцентричной зоне конусной дробилки или в области наковальни ударной дробилки – футеровка должна обладать прочностью и способностью к наклепанию стали с высоким содержанием марганца. Если воздействие слабое или умеренное и преобладает скользящий износ, лучше использовать отливки на основе хрома. Опасная зона — средняя ударная нагрузка: энергии достаточно, чтобы расколоть пластину с высоким содержанием хрома, но недостаточно для полного упрочнения пластины из марганца. В этих условиях лучшим компромиссом часто является модифицированная марганцевая марганцевая марганцевая сталь с повышенным содержанием хрома или молибдена или сталь из сплава Cr-Mo-Nb.
Свойства сырья и абразивность
Характеристики сырья еще больше сужают выбор материала. Твердость породы, содержание кремнезема, размер зерна и индекс истирания Бонда — все это влияет на скорость износа. Твёрдая и кусковая подача приводит к износу при строжке, отдавая предпочтение марганцевой стали. Мелкое и высокоабразивное сырье, такое как речной гравий, измельченный шлак или концентрат железной руды, вызывает скользящее и шлифовальное истирание, отдавая предпочтение материалам с высоким содержанием хрома. Влажность также имеет значение: влажный и липкий корм может скапливаться в дробильной камере, вызывая ненормальные нагрузки на нижние зоны футеровки и коррозионный износ во влажной среде. Если корм химически агрессивен или участок прибрежный, содержание хрома в футеровке влияет на коррозионную стойкость, а также на стойкость к истиранию.
Параметры машины и геометрия камеры
Машина сама задает граничные условия. Скорость ротора, настройка закрытой стороны, ход эксцентрика, передаточное число и профиль гильзы – все это определяет, насколько сильно и как часто материал ударяется о поверхность гильзы. Щековая дробилка, работающая с плотной закрытой стороной при подаче абразива, изнашивает носок щеки быстрее; конусная дробилка, работающая в замкнутом контуре, изнашивает нижнюю камеру больше, чем загрузочное отверстие; ударная дробилка с высокой частотой вращения ротора увеличивает энергию удара, передаваемую на фартуки. Эти параметры индивидуальны для каждой установки, поэтому один и тот же тип футеровки может вести себя по-разному на двух одинаковых машинах, если рабочие настройки различаются.
Экономический расчет: стоимость за тонну
Конечный фильтр экономичен. Сравнение типов футеровочных плит исключительно по закупочной цене вводит в заблуждение, поскольку значение имеет стоимость за тонну продукта. Расчет прост: общая стоимость комплекта вкладышей плюс затраты на рабочую силу и кран для каждой замены, плюс стоимость производственных потерь во время замены, разделенная на тонны, произведенные за срок службы вкладыша. Пластина с высоким содержанием хрома, которая стоит в 1,5 раза дороже, чем марганцевая сталь, но служит в 2,5 раза дольше при скользящем истирании, является лучшей покупкой, при условии, что она не подвержена риску растрескивания. И наоборот, марганцевая пластина является лучшим выбором в зоне высокого воздействия, даже если ее закупочная цена за килограмм выше, поскольку хромовая пластина может выйти из строя катастрофически.
| Условия эксплуатации | Рекомендуемый тип вкладыша | Почему |
|---|---|---|
| Высокий-impact primary crushing | Высокий manganese steel, 12-14% Mn | Затвердевает под ударом; прочный сердечник устойчив к поломке |
| Низкий-impact sliding or erosive wear | Высокий chromium cast iron | Твердые карбиды выдерживают резку и царапины. |
| Средняя ударная нагрузка с мелкой абразивностью | Модифицированная марганцевая (легированная Cr-Mo) или легированная Cr-Mo-Nb сталь. | Балансирует прочность и твердость |
| Влажная, влажная, слабокоррозионная среда | Высокий chromium grade with adequate chromium | Устойчивость к коррозии плюс устойчивость к истиранию |
| Термический цикл, низкотемпературные зоны | Низкий-alloy steel (weldable) or carbon steel | Предотвращает растрескивание при термическом ударе в отливках с высоким содержанием хрома. |
| Тонкая, высокоабразивная подача в зонах без ударов | Высокий chromium or CCO overlay plate | Увеличивает срок службы при минимальном воздействии |
Распространенные закономерности выхода из строя пластин облицовки и о чем они говорят
Даже правильно выбранная футеровка может преждевременно выйти из строя, если что-то изменится в машине или подаче. Чтение закономерностей отказов — это навык, который отличает хорошие команды технического обслуживания от посредственных. Паттерны повторяются, и каждый указывает на конкретную причину.
- Преждевременное растрескивание или поломка. Пластина гильзы, которая трескается задолго до ожидаемого срока службы, обычно указывает на событие перегрузки - камень слишком большого размера, попадание постороннего металла или изменение материала, которое подняло энергию удара за пределы прочности сплава. Ответом может стать замена марганца на более прочный сорт или корректировка контроля подачи.
- Быстрый равномерный износ. Когда вся поверхность пластины теряет толщину с постоянной, но чрезмерной скоростью, сплав становится слишком мягким для абразивной подачи. На ту же позицию следует оценивать более твердую марку, обычно отливку с высоким содержанием хрома.
- Канавки или локальная кавитация. Глубокие канавки в одной зоне указывают на преимущественный путь износа, возникающий из-за сегрегации корма, изношенного загрузочного желоба или профиля футеровки, который перенаправляет материал непреднамеренным образом. Внимания требует профиль, а не сплав.
- Неравномерный износ сверху вниз. В щековой дробилке чрезмерный износ нижней части указывает на плотную посадку закрытой стороны или на высокую долю мелкой фракции в питании. Сильный износ верхней части указывает на слишком большую подачу, которую челюсть не может эффективно удерживать.
- Поломка вокруг отверстий под болты. Растрескивание отверстий под болты обычно возникает в результате чрезмерного затягивания болтов, недостаточной поддержки пластины или слишком тонкой пластины, выдерживающей нагрузку. Подложку и характеристики болта следует перепроверить.
- Раскачивание или перемещение вкладыша. Движение футеровки в седле, что часто встречается в конусных дробилках, указывает на изношенный материал подложки, поврежденную поверхность седла или ослабленный клин. Движение ускоряет износ и в конечном итоге разрушает вкладыш.
- Коррозионный износ. Во влажной, кислой или прибрежной среде поверхность гильзы может подвергаться коррозии, а затем изнашиваться быстрее, поскольку продукты коррозии отслаиваются. Обычное средство – сплав с высоким содержанием хрома и более устойчивой к коррозии матрицей.
Любой из этих отказов является сигналом к пересмотру типа пластины гильзы, а не просто к замене ее той же деталью. Изменение забоя карьера, другая настройка дробилки или новая спецификация сита могут в одночасье превратить ранее надежную футеровку не того типа.
Покупка облицовочных пластин: проверки и соображения поставщика
Если тип облицовочной пластины выбран по техническим соображениям, процесс покупки имеет свои риски. Наиболее важной проверкой является химия сплава. Ответственный поставщик предоставляет спектрометрический сертификат, подтверждающий содержание марганца, хрома, молибдена, углерода и других элементов. Испытания на твердость готовой термообработанной детали, а не только отдельно отлитого испытательного стержня, обеспечивают второй уровень уверенности.
Термическая обработка – это этап, на котором достигается или теряется качество футеровки. Сталь с высоким содержанием марганца должна быть аустенизирована при температуре выше 1000 градусов по Цельсию и закалена, чтобы углерод оставался в растворе; неправильно охлажденная пластина из марганцевой стали может оказаться хрупкой или мягкой. Чугун с высоким содержанием хрома необходимо закалить и отпустить для образования мартенситной матрицы вокруг карбидов. Покупателям следует спросить, как литейный завод обрабатывает каждую плавку и может ли он предоставить записи процесса.
Следующим этапом является контроль размеров. Шаг отверстий для болтов, толщина пластины, плоскостность задней поверхности и вес влияют на то, подходит ли вкладыш к седлу машины без изменений. Литые изнашиваемые детали имеют допуски, но они должны иметь рабочие допуски. Вкладыш, требующий шлифовки или установки прокладок в день замены, стоит времени и денег, которые никто не планировал.
Опыт поставщиков обоих основных семейств сплавов является еще одним практическим преимуществом. Наше полное руководство по отливкам из высокохромистой и марганцовистой стали для дробилок более подробно рассматривает компромиссы. Литейный завод, который отливает челюстные пластины, конусные гильзы и ударные пластины из высокомарганцовистой стали, а также молотки с высоким содержанием хрома, детали VSI и роликовые втулки, может порекомендовать соответствующий комплект для всего завода, а не навязывать одно семейство материалов. Литье, термообработка и механическая обработка под одной крышей сокращают сроки выполнения заказов и устраняют проблемы взаимодействия, которые возникают, когда изготовитель моделей, литейный завод и механический цех обвиняют друг друга в плохом результате.
Наконец, подтвердите доставку и поддержку замены. Изнашиваемые детали являются расходными материалами, поэтому ценность поставщика заключается в стабильном качестве повторяющихся партий, а не в одной хорошей поставке. Отслеживайте срок службы каждого типа футеровки на вашем заводе, записывайте произведенные тонны и вводите эти данные обратно в процесс выбора. За два или три цикла замены шаблон подскажет вам, какой тип лучше всего работает в ваших условиях.
Итоги по типам облицовочных пластин
Существуют различные типы футеровок, поскольку дробильное и измельчительное оборудование подвергает свои изнашиваемые поверхности принципиально различным нагрузкам. Сталь с высоким содержанием марганца является решением проблем ударного, строжки и сжимающего износа; чугун с высоким содержанием хрома является ответом на скользящее, эрозионное и шлифовальное истирание; а стали с промежуточным сплавом занимают золотую середину там, где необходимы как ударная вязкость, так и твердость. В рамках этих семейств материалов конфигурация пластин — плоские, профилированные, композитные, с болтовым креплением, приваркой или клиновой посадкой — должна соответствовать машине и стратегии технического обслуживания.
Практический способ выбора — начать с уже имеющихся у вас данных об отказах. Посмотрите на изношенную футеровку, определите доминирующий механизм износа, проверьте подачу и настройки машины, рассчитайте стоимость тонны, а затем выберите семейство материалов и подходящую конфигурацию. Футеровочная пластина, подобранная к условиям эксплуатации, всегда будет более экономичной, чем та, которая выбрана только по ее цене или твердости.
Предыдущий пост
Хромовое покрытие на железе: определение, процесс, свойства и применение
Следующий пост
Каковы два типа конусных дробилок? Пружинные и гидравлические конусные дробилки
Связанные продукты



-
- Телефон:
-
+86 182 6058 7168
+86 (0) 513 6890 5666
-
- Электронная почта:
- [email protected]
-
- Адрес:
- Индустриальный парк Вангао, город Хаймен, город Нантон, провинция Цзянсу, Китай
-
- СМИ:

